

सतत घनता मापन हे महत्त्वपूर्ण आहेमेणाच्या नमुन्याचे उत्पादनइन्व्हेस्टमेंट कास्टिंगसाठी, हे थेट आयामी स्थिरता, अपेक्षित आकुंचन आणि पृष्ठभागाची/आतील अखंडता सुनिश्चित करते—हे असे गुण आहेत जे अंतिम कास्टिंगमध्ये हस्तांतरित होतात. घनतेतील विसंगतीमुळे हवेचे बुडबुडे, अपूर्ण भरण किंवा असमान आकुंचन यांसारखे दोष निर्माण होतात, जे पुढे जाऊन महागड्या कास्टिंग त्रुटींमध्ये रूपांतरित होतात. रिअल-टाइम मॉनिटरिंग मेणाची रचना, इंजेक्शन पॅरामीटर्स आणि सामग्रीची एकसमानता नियंत्रित करते, ज्यामुळे धोके कमी होतात आणि विश्वसनीय इन्व्हेस्टमेंट कास्टिंगसाठी आवश्यक असलेली अचूकता टिकवून ठेवली जाते.
वॅक्स पॅटर्नची गुणवत्ता का महत्त्वाची आहे
इन्व्हेस्टमेंट कास्टिंग प्रक्रियेचा पाया वॅक्स पॅटर्न निर्मिती प्रक्रियेच्या अचूकतेमध्ये दडलेला आहे. वॅक्स पॅटर्नमधील प्रत्येक आकारमानातील तफावत, पृष्ठभागावरील अपूर्णता किंवा अंतर्गत विसंगती थेट अंतिम कास्टिंगमध्ये हस्तांतरित होते. वॅक्स पॅटर्नच्या घनतेतील किंवा सुसंगततेतील लहान बदल पुढील टप्प्यांमध्ये वाढतात, ज्यामुळे आकुंचन, आकारमानातील अस्थिरता किंवा पृष्ठभागावरील डाग यांसारखे कास्टिंगमधील दोषांचे धोके निर्माण होतात.

गुंतवणूक कास्टिंग मेण
*
मेणाच्या साच्याचे आकुंचन ही एक प्रमुख समस्या आहे. वितळलेले मेण साच्यात थंड होऊन घट्ट होत असताना, त्यात रेषीय आणि आकारमानात्मक असे दोन्ही प्रकारचे आकुंचन होते. जर मेणाच्या मिश्रणाची घनता विसंगत असेल, तर हे आकुंचन अनिश्चित होते, ज्यामुळे मेणाच्या साच्याची आकारमानात्मक अचूकता आणि पर्यायाने इन्व्हेस्टमेंट कास्टिंगमधील आकारमानात्मक स्थिरता धोक्यात येते. अभ्यासातून असे दिसून आले आहे की, मेणाची घनता नियंत्रित केल्यास—अगदी विशेष फिलर्स आणि रेझिन्सच्या वापरासहसुद्धा—आकुंचन ४% पेक्षा जास्त कमी होऊ शकते, ज्यामुळे एरोस्पेस आणि टर्बाइन कास्टिंगमध्ये वापरल्या जाणाऱ्या उच्च-अचूकतेच्या मेणाच्या साच्याच्या निर्मितीमध्ये प्रचंड सुधारणा होते.
पृष्ठभागाच्या फिनिशिंगमधील समस्या हा वॅक्स पॅटर्नच्या सुसंगततेशी संबंधित आणखी एक धोका आहे. वॅक्समधील पोकळ्या, बुडबुडे किंवा बाह्य कणांच्या समावेशामुळे मोल्डच्या अंतर्गत पृष्ठभागावर खड्डे पडतात. परिणामी, इन्व्हेस्टमेंट कास्टिंगमधील दोष टाळण्यासाठी सुरुवातीच्या टप्प्यातील वॅक्स पॅटर्नच्या गुणवत्ता नियंत्रणावर मोठ्या प्रमाणावर लक्ष केंद्रित केले जाते. प्रगत डीवॅक्सिंग प्रक्रियेच्या ऑप्टिमायझेशननंतरही, जर सुरुवातीचे आकुंचन किंवा पॅटर्नमधील दोष असतील, तर कोल्ड शट्स, खडबडीत पृष्ठभाग किंवा अपूर्ण भरणा यांसारखे दोष निर्माण होऊ शकतात, ज्यामुळे रिजेक्शनचे प्रमाण आणि खर्च वाढतो.
संपूर्ण इन्व्हेस्टमेंट कास्टिंग प्रक्रियेदरम्यान, पॅटर्नमधील सुसंगततेचा परिणाम आकारमान स्थिरतेवर होतो; केवळ सुरुवातीच्या घनीकरणाच्या वेळीच नव्हे, तर वाहतूक, हाताळणी आणि क्लस्टरमध्ये जुळवणी करतानाही. जर मेणाच्या पॅटर्नमध्ये ताकद किंवा घनता एकसारखी नसेल, तर क्लस्टर जुळवणीमध्ये चुकीचे संरेखन, वाकणे आणि तुटण्याची शक्यता वाढते, ज्यामुळे पुढील आकारमान त्रुटींचा धोका वाढतो. सामग्रीच्या गुणवत्तेवर आणि हाताळणीच्या मापदंडांवर काळजीपूर्वक लक्ष ठेवल्याने, सुरुवातीपासूनच इन्व्हेस्टमेंट कास्टिंग सामग्रीच्या गुणवत्तेवर मजबूत नियंत्रण ठेवणे शक्य होते.
वॅक्सचे प्रकार, मिश्रणे आणि त्यांचे परिणाम
मेणाच्या नमुन्यांचे मिश्रण हे इंजेक्शनक्षमता, साच्यातून सहज काढता येणे आणि तयार नमुन्याची स्थिरता यांचा समतोल साधण्यासाठी काळजीपूर्वक तयार केलेले असते. पॅराफिन मेण हा सर्वात जास्त वापरला जाणारा घटक आहे; ओतकामासाठी वितळलेल्या मेणाला हाताळताना ते प्रवाहीपणा देते आणि एक गुळगुळीत बाह्य पृष्ठभाग तयार करते. पॅराफिन मेणाचे गुणधर्म—विशेषतः वितळणबिंदू आणि शुद्धता—हे ओतकामातील साच्यात बसवण्याची क्षमता आणि आकुंचन दराचे नियंत्रण या दोन्ही गोष्टी ठरवतात.
स्टिअरिक ॲसिड प्लॅस्टिसायझर म्हणून काम करते, पॅराफिनला मऊ करते आणि लवचिकता व डिमोल्डिंगची कार्यक्षमता वाढवते. पीअर-रिव्ह्यूड विश्लेषणानुसार, कास्टिंगमध्ये पॅराफिन वॅक्सचे प्रमाण अनुकूल केल्यास, जे सामान्यतः स्टिअरिक ॲसिडसोबत १:१ किंवा त्याच्या जवळपास असते, मोल्डेबिलिटी, आकुंचन नियंत्रण आणि इन्व्हेस्टमेंट कास्टिंगच्या पृष्ठभागाच्या फिनिशमध्ये सुधारणा करण्यासाठी उत्कृष्ट परिणाम मिळतात. वापराच्या गरजेनुसार अचूक प्रमाण समायोजित केले जाते: पॅराफिनचे प्रमाण जास्त असल्यास मजबुती वाढते आणि पॅटर्नचा नाजूकपणा कमी होतो, परंतु ते जास्त झाल्यास बुडबुडे येऊ शकतात किंवा आकारमान अस्थिर होऊ शकते. स्टिअरिक ॲसिडचे प्रमाण इष्टतम पातळीपेक्षा जास्त वाढवल्यास थर्मल रेझिस्टन्स आणि पृष्ठभागाचा फिनिश सुधारतो, परंतु पॅटर्नची यांत्रिक मजबुती कमी होऊ शकते. १:१ चे वस्तुमान प्रमाण, विशेषतः उच्च वितळणबिंदू असलेल्या पॅराफिनसोबत (६०°C पेक्षा जास्त), अनेक सामान्य-उद्देशीय वॅक्स पॅटर्नसाठी इष्टतम असल्याचे आढळले आहे.
विशिष्ट कास्टिंगच्या गरजांनुसार वॅक्स पॅटर्न जुळवून घेण्यासाठी, मधमाशांचे मेण, मायक्रोक्रिस्टलाइन मेण किंवा अल्प प्रमाणात आढळणारे पॉलिमर यांसारखे अॅडिटिव्ह्ज मिश्रणांमध्ये नियमितपणे समाविष्ट केले जातात. मधमाशांचे मेण लवचिकता वाढवते आणि क्युरिंगचे गुणधर्म सुधारते; मायक्रोक्रिस्टलाइन मेण मजबुती वाढवते आणि कणांचा आकार कमी करून अधिक सुबक पृष्ठभाग तयार करते. कमी आकुंचन आणि उच्च-विश्वसनीय कास्टिंग या दोन्हीची आवश्यकता असलेल्या परिस्थितीत, पॅराफिन (६०%), मधमाशांचे मेण (२५%), मायक्रोक्रिस्टलाइन (५%), आणि कार्नाउबा (१०%) असलेल्या मल्टी-वॅक्स मिश्रणांनी कमी आकुंचन आणि सुधारित पृष्ठभागाची गुणवत्ता दर्शविली आहे.
अॅडिटीव्ह्जची उपस्थिती आणि त्यांचे प्रमाण केवळ भौतिकच नव्हे, तर यांत्रिक गुणधर्मांवरही परिणाम करतात—जसे की पॅटर्नची मजबुती, यिल्डवरील प्रसरण, औष्णिक विरूपणाला असलेला प्रतिकार, आणि अगदी सिरॅमिक शेल स्लरीजसोबतची रासायनिक सुसंगतता. योग्य फॉर्म्युलेशनमुळे क्लस्टर हाताळणीतील अपयश टळते, मोल्डिंग दरम्यान होणारे विरूपण कमी होते, आणि अंतिम कास्टिंगपर्यंत मजबूत कामगिरीची खात्री मिळते. याव्यतिरिक्त, उच्च-सुस्पष्टतेचे वॅक्स पॅटर्न फॅब्रिकेशन टिकवून ठेवण्यासाठी, इंजेक्शन तापमान, लावलेले मोल्डिंग फोर्स आणि होल्डिंग टाइम यांचे अचूक नियंत्रण हे वॅक्सच्या निवडीइतकेच महत्त्वाचे आहे.
मेणाच्या मिश्रणाचे इष्टतमीकरण ही एक माहिती-आधारित, पुनरावृत्ती प्रक्रिया आहे. प्रत्येक भौतिक बदल—मग तो पॅराफिन मेणाच्या गुणधर्मांमध्ये असो, मेणाच्या मिश्रणातील स्टिअरिक ॲसिडमध्ये असो, किंवा ॲडिटिव्हच्या प्रकारात असो—पॅटर्नच्या आकुंचन दरावर, औष्णिक प्रसरणावर आणि अंतिमतः, ओतकामातील दोष टाळण्याच्या तंत्रांवर परिणाम करू शकतो. यामुळे पॅटर्नची अचूकता, आकुंचन घट आणि पृष्ठभागातील सुधारणा यांमध्ये होणारी वाढ ही इन्व्हेस्टमेंट कास्टिंगमधील दोष टाळणे आणि पृष्ठभागाचा दर्जा सुधारणे या व्यापक उद्दिष्टांचा अविभाज्य भाग आहे.
मेणाच्या नमुन्यांसाठी इंजेक्शन मोल्डिंग: प्रक्रियेतील विचार
इंजेक्शन मोल्डिंग मापदंड आणि मेणाची रसायनशास्त्र
अचूक नियंत्रणइंजेक्शन मोल्डिंगमेणाच्या नमुन्याच्या निर्मिती प्रक्रियेत आणि संपूर्ण इन्व्हेस्टमेंट कास्टिंग प्रक्रियेत पॅरामीटर्स (मापदंड) अत्यंत महत्त्वाचे असतात. कास्टिंगसाठीच्या मेणाच्या नमुन्यांची अखंडता आणि आयामी अचूकता इंजेक्शनचे तापमान, दाब आणि पदार्थाच्या प्रवाहावर मोठ्या प्रमाणात अवलंबून असते. इंजेक्शन दरम्यान अचूक तापमान राखणे हे पॅराफिन मेणाच्या गुणधर्मांसाठी आणि स्टिअरिक ॲसिडसारखे ॲडिटिव्ह्ज असलेल्या फॉर्म्युलेशन्ससाठी विशेषतः महत्त्वाचे आहे, कारण तापमानातील बदलांमुळे वितळलेल्या मेणाच्या स्निग्धतेत दहा पटीने बदल होऊ शकतो. कमी तापमानामुळे स्निग्धता झपाट्याने वाढते, ज्यामुळे साचा अपूर्ण भरतो आणि पृष्ठभागावर दोष निर्माण होतात, तर जास्त तापमानामुळे साचा जास्त भरला जाऊ शकतो, पृष्ठभाग खडबडीत होऊ शकतो किंवा अवाजवी आकुंचन होऊ शकते.
दाब दुहेरी भूमिका बजावतो: पुरेसा इंजेक्शन दाब साचा पूर्णपणे भरण्याची खात्री देतो, ज्यामुळे उच्च-सुस्पष्टतेच्या मेणाच्या पॅटर्नच्या निर्मितीसाठी आवश्यक असलेले सूक्ष्म तपशील अचूकपणे टिपले जातात, तर अतिरिक्त दाबामुळे कॅव्हिटेशनचा (पोकळ्या आणि अंतर्गत भेगा तयार होण्याचा) धोका असतो. इंजेक्शनचा वेग समायोजित केल्याने उत्पादकांना भरण्याचा वेळ आणि पॅटर्नच्या तपशिलांची प्रतिकृती यांच्यात संतुलन साधता येते, ज्यामुळे पृष्ठभागाचा दर्जा आणि इन्व्हेस्टमेंट कास्टिंगमधील संभाव्य दोष या दोन्हींवर परिणाम होतो.
मेणाच्या रासायनिक रचनेमुळे इंजेक्शन प्रक्रियेच्या वर्तनाचा पाया अत्यंत महत्त्वाचा ठरतो. पॅराफिन मेणाचे प्रमाण, सूक्ष्मस्फटिकांचे प्रमाण आणि क्रॉस-लिंक्ड पॉलिस्टीरिन किंवा टेरेफ्थॅलिक ॲसिड यांसारख्या ॲडिटिव्ह्जच्या वापरामुळे वितळलेल्या द्रवाच्या स्निग्धतेच्या स्वरूपात थेट बदल होतो. उदाहरणार्थ, पॅराफिनचे प्रमाण जास्त असल्यास सामान्यतः स्निग्धता कमी होते, ज्यामुळे प्रवाहीपणास मदत होते, परंतु सिंक मार्क्स किंवा अत्यधिक आकुंचनाचा धोका वाढतो. याउलट, फिलर्सच्या समावेशामुळे स्निग्धता आणि यांत्रिक शक्ती वाढू शकते, परंतु ते व्यवस्थित विखुरले न गेल्यास प्रवाहीपणा आणि पृष्ठभागाची गुणवत्ता कमी होऊ शकते. ऑप्टिमायझेशन ही एक पुनरावृत्ती प्रक्रिया असून ती प्रत्यक्ष अनुभवावर आधारित अभिप्रायाशी जवळून निगडित आहे; इन्व्हेस्टमेंट कास्टिंगच्या पृष्ठभागाचा दर्जा सुधारण्याच्या प्रयत्नांमध्ये, प्रक्रियेतून मिळालेल्या ज्ञानाचा पॅरामीटर समायोजनांमध्ये पुन्हा वापर करणे अत्यंत महत्त्वाचे आहे.
मेणाच्या मिश्रणाची रचना आणि प्रक्रिया मापदंड यांच्यातील परस्परसंबंध स्पष्ट आहे: उदाहरणार्थ, पॉलिथिलीनचे प्रमाण जास्त असलेल्या मिश्रणात, साचा पूर्णपणे भरला जाईल याची खात्री करण्यासाठी आणि आकुंचनाचा दर लक्ष्यित मर्यादेत ठेवण्यासाठी इंजेक्शन तापमान आणि दाबाचे काळजीपूर्वक कॅलिब्रेशन करणे आवश्यक असते. प्रायोगिक पुरावे दर्शवतात की, पॅटर्नची अखंडता टिकवून ठेवण्यासाठी आणि दोष कमी करण्यासाठी, मेणाच्या बॅच आणि पर्यावरणीय परिस्थितीनुसार रिअल-टाइम व्हिस्कोसिटी ॲडजस्टमेंट करणे महत्त्वपूर्ण आहे.

घनता आणि सामग्रीच्या गुणवत्तेचे निरीक्षण
इन्व्हेस्टमेंट कास्टिंग मटेरियलच्या गुणवत्तेवर मजबूत नियंत्रण ठेवण्यासाठी आणि कास्टिंगमधील आकुंचन दरावर नियंत्रण ठेवण्यासाठी, वॅक्स पॅटर्न इंजेक्शन मोल्डिंग दरम्यान घनतेचे सतत मापन करणे आवश्यक आहे. इंजेक्शन दरम्यान घनतेतील चढउतार हे वॅक्सच्या रचनेतील विसंगती, मोल्ड अपूर्ण भरणे किंवा हवा अडकणे यांसारख्या समस्यांचे सूचक असू शकतात—हे सर्व घटक इन्व्हेस्टमेंट कास्टिंगमधील दोषांना कारणीभूत ठरतात.
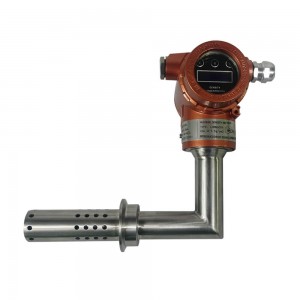
इनलाइन डेन्सिटी मीटर्सचे उत्पादक म्हणून, लॉनमीटर इंजेक्शननंतर लगेचच वॅक्स पॅटर्नच्या घनतेचा रिअल-टाइम मागोवा घेण्याची क्षमता प्रदान करते. इंजेक्शन लाइनवर स्थापित केलेली ही उपकरणे सतत मोजमाप पाठवतात, ज्यामुळे गुणवत्ता पथकांना निर्धारित घनतेच्या मर्यादेतील विचलने त्वरीत शोधता येतात. हा दृष्टिकोन घनतेच्या डेटाचे सतत निरीक्षण आणि नोंदणी करण्याची शिफारस करणाऱ्या सर्वोत्तम पद्धतींशी सुसंगत आहे, ज्यामुळे ट्रेंड्स उघड होतात आणि कास्टिंग प्रक्रियेत सामग्रीच्या गुणवत्तेवर त्वरित देखरेख ठेवणे शक्य होते.
घनता आणि रचनेचा रिअल-टाइम मागोवा ऑपरेटरना कळवतो की वितळलेल्या मेणाच्या हाताळणीमध्ये तापमान, दाब किंवा मेणाच्या मिश्रणाच्या प्रमाणात बदल करून समायोजन करण्याची आवश्यकता आहे का. लक्ष्यित घनतेपासून विचलित होणारे नमुने इन्व्हेस्टमेंट कास्टिंगमध्ये अनेकदा खराब आयामी स्थिरता दर्शवतात, ज्यामुळे पुढे जाऊन विविध आकुंचन आणि पृष्ठभागाच्या फिनिशिंगच्या समस्या निर्माण होतात.
अनुभवजन्य अभ्यासातून असे दिसून येते की, पॅटर्नची सातत्यपूर्ण घनता आणि अंतिम कास्टिंगची आयामी अचूकता यांच्यात थेट संबंध आहे. एकसमान घनतेचे पॅटर्न केवळ डी-मोल्डिंग आणि हाताळणी दरम्यान वाकण्यास प्रतिकार करत नाहीत, तर डीवॅक्सिंग प्रक्रियेच्या ऑप्टिमायझेशन आणि सिरॅमिक शेल फायरिंग दरम्यान होणारे अनपेक्षित आकुंचन देखील कमी करतात. घनतेवर आधारित ही नियंत्रणे प्रक्रियेच्या अधिक काटेकोर मर्यादा सक्षम करतात आणि कास्ट केलेल्या भूमितीचे पालन लक्षणीयरीत्या सुधारतात.
अचूक साधनांद्वारे सतत देखरेख ठेवल्याने दोष टाळण्यास मदत होते, वॅक्स पॅटर्न उत्पादन प्रक्रियेची पुनरुत्पादकता वाढते आणि कास्टिंगमधील दोष टाळण्याच्या तंत्रांचा तो कणा बनतो. प्रक्रिया पॅरामीटर्स, वॅक्स केमिस्ट्री आणि इनलाइन डेन्सिटी ट्रॅकिंग यांना घट्टपणे जोडून, उत्पादक कठोर इन्व्हेस्टमेंट कास्टिंग ॲप्लिकेशन्ससाठी तयार केलेले सातत्यपूर्ण, उच्च-गुणवत्तेचे वॅक्स पॅटर्न्स देऊ शकतात.
आयामी स्थिरता, आकुंचन दर आणि पृष्ठभाग परिष्करण
आकुंचन नियंत्रित करणे आणि आयामी अचूकता राखणे
इन्व्हेस्टमेंट कास्टिंग प्रक्रियेदरम्यान, मेणाचा साचा थंड होऊन घट्ट होत असताना त्याचे औष्णिक आकुंचन होते. हे आकुंचन, ज्याला संकोचन (श्रिंकेज) म्हणतात, अंतिम ओतलेल्या उत्पादनाच्या आकारमान स्थिरतेचा एक प्रमुख निर्धारक घटक आहे. हे आकुंचन दोन टप्प्यांत दिसून येते: साच्याच्या आत होणारे प्रारंभिक शीतलीकरण आणि साच्यातून बाहेर काढल्यानंतर मेण सभोवतालच्या वातावरणाशी समतोल साधत असताना होणारे पुढील संकोचन. हे दोन्ही टप्पे मेणाचे मिश्रण, साच्याचे साहित्य, भूमिती आणि सभोवतालच्या तापमानावर अवलंबून असतात.
मेणाच्या नमुन्यांच्या निर्मितीमध्ये सामान्यतः वापरले जाणारे पॅराफिन-आधारित मेण, तापमानातील बदलांप्रति विशेषतः उच्च संवेदनशीलता दर्शवते. भरलेल्या मेणाच्या मिश्रणांच्या तुलनेत, न भरलेल्या पॅराफिन मेणापासून बनवलेले नमुने तापमानातील चढ-उताराच्या संपर्कात आल्यावर २४ तासांच्या कालावधीत लांबीमध्ये ±०.४% पर्यंत अधिक आकारमानात्मक बदल दर्शवण्याची शक्यता असते. साच्यांच्या इतर सामग्रीच्या तुलनेत, सिलिकॉन रबरचे साचे सर्वात कमी आकारमानात्मक बदल दर्शवतात, ज्यामुळे पॅराफिन मेणाच्या नमुन्यांमधील आकुंचन लक्षणीयरीत्या कमी होते.
पदार्थाची रचना, विशेषतः स्टार्च पावडर आणि टेराफेनोलिक रेझिन यांसारख्या फिलर्सचा समावेश, एक महत्त्वपूर्ण भूमिका बजावतो. फिलर्स पृष्ठभागाची अखंडता न गमावता रेषीय आकुंचन सुमारे ४.५% ने कमी करू शकतात. जास्त फिलर्स असलेले मेण केवळ आकारमान स्थिर करत नाही, तर वातावरणातील तापमानातील बदलांमुळे होणारे आकुंचन कमी संवेदनशील बनवते.
प्रक्रिया मापदंडांनाही मोठे महत्त्व असते. इंजेक्शन तापमान, होल्डिंग दाब आणि होल्डिंग वेळ हे थर्मल हिस्ट्री, अंतर्गत ताण आणि वॅक्स फिलची एकजिनसीपणा निश्चित करतात. टागुची L9 ऑर्थोगोनल ऑप्टिमायझेशनसारख्या पद्धतींनी या मापदंडांचे अचूक समायोजन केल्यास, आकुंचनातील बदलशीलता थेट कमी होते. अत्यंत गुंतागुंतीच्या किंवा आकारमानाच्या दृष्टीने संवेदनशील भागांसाठी, फायनाईट एलिमेंट ॲनालिसिस (FEA) अत्यावश्यक आहे. FEA मुळे डिझाइनच्या टप्प्यावरच आकुंचन, वॉरपेज आणि इतर विकृतींचे अचूक भाकीत करणे व त्या सुधारणे शक्य होते. उदाहरणार्थ, कोऑर्डिनेट मेजरिंग मशीन्स आणि ऑप्टिकल ॲनालिसिसद्वारे प्रमाणित केल्यानुसार, FEA-मार्गदर्शित मापदंडांनी तयार केलेल्या टर्बाइन ब्लेडच्या नमुन्यांमध्ये लक्षणीयरीत्या कमी वॉरपिंग दिसून येते.
वॅक्स पॅटर्न इंजेक्शनच्या टप्प्यादरम्यान घनतेचे रिअल-टाइम निरीक्षण केल्याने सिम्युलेशनची पडताळणी होते आणि ते प्रत्यक्ष परिस्थितीनुसार जुळवून घेतले जातात. अशा सततच्या मोजमापामुळे प्रक्रिया पॅरामीटर्सच्या गतिशील समायोजनास मदत होते, ज्यामुळे आकुंचन भत्त्यावर काटेकोरपणे नियंत्रण ठेवता येते आणि आयामी अचूकता सुनिश्चित होते. लॉनमीटरसारख्या कंपन्यांनी तयार केलेल्या इन-लाइन घनता मीटर्सच्या वापरामुळे, वॅक्स पॅटर्न निर्मिती प्रक्रियेदरम्यान भरपाईसाठी आवश्यक असलेला तात्काळ प्रतिसाद मिळतो, असे दिसून आले आहे.
खालील प्रातिनिधिक तक्ता पॅराफिन-फिलर गुणोत्तर आणि सभोवतालचे तापमान यांनुसार मेणाच्या नमुन्यांच्या आकुंचनाचा दर दर्शवतो:
| वॅक्स फॉर्म्युलेशन | सभोवतालचे तापमान -5°C | 20°C | 35°C |
|---------------------------|-------------------|------|------|
| शुद्ध पॅराफिन | +०.३१% | ०.००% | -०.११% |
| पॅराफिन + १०% स्टार्च | +०.१०% | ०.००%| -०.०३%|
| पॅराफिन + १०% टीपी रेझिन | +०.१२% | ०.००%| -०.०४%|
| सिलिकॉन मोल्ड (सर्वोत्तम स्थिती) | +०.०५% | ०.००% | -०.०१% |
यावरून हे स्पष्ट होते की, उच्च-सुस्पष्टतेच्या मेणाच्या नमुन्यांच्या निर्मितीमध्ये आकुंचन रोखण्यासाठी सूत्ररचना आणि नियंत्रित वातावरण या दोन्हीची आवश्यकता असते.
इष्टतम पृष्ठभाग परिष्करण मिळवणे
मेणाच्या नमुन्यांच्या पृष्ठभागाच्या गुळगुळीतपणाचा गुंतवणूक ओतकामाच्या पृष्ठभागाचा गुळगुळीतपणा सुधारण्यावर आणि दोष टाळण्यावर थेट परिणाम होतो. पृष्ठभागाचे स्वरूप प्रामुख्याने मेणाच्या रचनेवर आणि इंजेक्शन मोल्डिंग प्रक्रियेच्या अचूक नियंत्रणावर अवलंबून असते. गुळगुळीत नमुने पृष्ठभागाशी संबंधित गुंतवणूक ओतकामातील दोषांचा धोका कमी करतात आणि त्यांना सहजपणे साच्यातून काढण्यास मदत करतात.
मिश्रणातील पॅराफिन वॅक्स आणि स्टिअरिक ॲसिडचे प्रमाण हे पृष्ठभागाची गुणवत्ता नियंत्रित करण्यासाठी एक महत्त्वाचा घटक आहे. स्टिअरिक ॲसिडचे प्रमाण ५% ते १५% पर्यंत वाढवल्याने पृष्ठभागाचा गुळगुळीतपणा सुधारतो आणि डिमोल्डिंग (साच्यातून वस्तू बाहेर काढण्याची प्रक्रिया) सुधारते, असे दिसून आले आहे. स्टिअरिक ॲसिड प्लॅस्टिसायझर म्हणून काम करते, जे इंजेक्शनच्या टप्प्यात वॅक्सच्या प्रवाही गुणधर्मांना वाढवते आणि साच्याची अधिक अचूक प्रतिकृती बनवण्यास मदत करते. पॅराफिन आणि स्टिअरिक ॲसिडचे जवळपास समान प्रमाण (उदा., १:१) सर्वोत्तम परिणाम मिळवण्यासाठी पेटंट केलेले आहे: कमी आकुंचन, उत्कृष्ट आकारमान स्थिरता आणि पृष्ठभागाच्या फिनिशमध्ये लक्षणीय सुधारणा.
तथापि, याचा फायदा गुंतागुंतीचा आहे—स्टीअरिक ॲसिडचे जास्त प्रमाण आकुंचन कमी करते, परंतु इष्टतम मर्यादेपलीकडे गेल्यास मेणाचा प्रवाह आणि क्युरिंग गुणधर्मांमध्ये बदल घडवू शकते. पॅराफिन-स्टीअरिक ॲसिड मिश्रण वितळलेल्या मेणाच्या रियोलॉजीवर परिणाम करते, ज्यामुळे पृष्ठभागाचा पोत आणि पॅटर्नची अंतर्गत घनता या दोन्हींवर परिणाम होतो. त्यामुळे, कास्टिंगसाठी वितळलेले मेण हाताळताना सामग्रीच्या गुणवत्तेवर देखरेख आणि प्रक्रियेवर कठोर नियंत्रण ठेवणे अत्यावश्यक आहे.
वॅक्स पॅटर्न इंजेक्शन मोल्डिंगचे पॅरामीटर्स—विशेषतः तापमान आणि दाब—यांचाही मोठा प्रभाव असतो. वॅक्सची स्निग्धता, जी ६०°C ते ९०°C तापमानादरम्यान दहा पटीने बदलू शकते, ती मोल्ड भरण्याची पूर्णता आणि अचूकता ठरवते. अपुरे तापमान किंवा दाबामुळे अपूर्ण भरण, कोल्ड शट्स, पृष्ठभागावरील बर्स आणि खडबडीतपणा येतो. याउलट, अनुकूलित पॅरामीटर्समुळे वॅक्सचा प्रवाह सुधारतो, ज्यामुळे अधिक सूक्ष्म पृष्ठभागीय तपशील आणि कमीत कमी पृष्ठभागीय विसंगती असलेले पॅटर्न्स मिळतात.
आलेखातील माहिती सरासरी पृष्ठभागाच्या खडबडीतपणावर (Ra) स्टिअरिक ॲसिडच्या प्रमाणाचा होणारा परिणाम अधोरेखित करते:
| स्टिअरिक ॲसिड (%) | सरासरी पृष्ठभाग खडबडीतपणा Ra (µm) |
----------------------------------|-------------------------------|
| ० | १.७ |
| ५ | १.३ |
| १० | १.० |
| १५ | ०.९ |
यावरून हे दिसून येते की, नियंत्रित मर्यादेत स्टिअरिक ॲसिडचे प्रमाण वाढवल्याने वॅक्स पॅटर्नचा पृष्ठभाग लक्षणीयरीत्या गुळगुळीत होतो, जे पुढील कास्टिंग प्रक्रियांसाठी फायदेशीर ठरते.
थोडक्यात सांगायचे झाल्यास, आकुंचन आणि पृष्ठभाग परिष्करण यांसारख्या प्रमुख घटकांचे व्यवस्थापन हे मेणाच्या मिश्रणाची काळजीपूर्वक निवड, प्रक्रियेचे प्रत्यक्ष मापन, प्रक्रियेचे अनुकूलन आणि पर्यावरणीय व इंजेक्शन मापदंडांवरील कठोर नियंत्रण यांच्यातील समन्वयावर अवलंबून असते. हा सर्वांगीण दृष्टिकोन उच्च-सुस्पष्टतेच्या मेणाच्या नमुन्यांची निर्मिती, इन्व्हेस्टमेंट कास्टिंगमधील दोषांचे भक्कम प्रतिबंध आणि कास्टिंगमधील उत्कृष्ट अंतिम पृष्ठभागाची गुणवत्ता यांना आधार देतो.
पॅराफिन गुणोत्तर नियंत्रण आणि अॅडिटिव्ह व्यवस्थापन
वॅक्स पॅटर्न निर्मितीमध्ये पॅराफिन वॅक्सच्या प्रमाणावर अचूक नियंत्रण ठेवणे हे इन्व्हेस्टमेंट कास्टिंग प्रक्रियेचा पाया आहे. मिश्रणातील पॅराफिनचे प्रमाण कोअर मटेरियलच्या प्रतिसादांमध्ये बदल घडवते: जसे की इंजेक्शन मोल्डिंगसाठी तरलता, यांत्रिक शक्ती आणि डीवॅक्सिंग दरम्यान पॅटर्न काढण्याची कार्यक्षमता. या वैशिष्ट्यांमध्ये सूक्ष्म बदल केल्याने कास्टिंगमधील दोष टाळणे आणि सुधारित पृष्ठभाग फिनिश व आयामी अचूकता मिळवणे, या दोन्ही गोष्टी साध्य होतात.
पॅराफिन वॅक्स, जेव्हा जास्त प्रमाणात—सुमारे ४०-४५% वजनापर्यंत—असते, तेव्हा ते वॅक्सच्या मिश्रणाची लवचिकता वाढवते आणि तापमानातील चढउतारांमुळे होणारी त्यांची हानी कमी करते. अशा मिश्रणांमुळे हाताळणी आणि प्रक्रियेदरम्यान मजबूत ऊर्जा शोषणाला मदत होते, ज्यामुळे चांगली प्रक्रियाक्षमता आणि स्थिर आकार टिकवून ठेवणारे पॅटर्न्स मिळतात. तथापि, अतिरिक्त पॅराफिन मिश्रणाच्या क्रिस्टल नेटवर्कला अस्थिर करून यांत्रिक अखंडतेशी तडजोड करू शकते, ज्यामुळे पॅटर्न कमकुवत होतो आणि मेण काढताना किंवा धातू ओतताना दिसणारे आकारमानातील दोष किंवा सूक्ष्म तडे निर्माण होऊ शकतात.
आकुंचन दराचे नियंत्रण आणि आकारमान स्थिरता हे देखील पॅराफिनच्या प्रमाणाशी थेट निगडित आहेत. पॅराफिनचे संतुलित प्रमाण वितळण्याच्या प्रक्रियेवर आणि थंड होण्यामुळे होणाऱ्या आकुंचनावर नियंत्रण ठेवते; हे दोन्ही घटक कास्टिंगसाठीच्या वॅक्स पॅटर्नच्या अंतिम भूमितीवर परिणाम करणारे प्रमुख घटक आहेत. उदाहरणार्थ, पॅराफिनचे प्रमाण योग्य नसलेल्या पॅटर्नमध्ये रेषीय किंवा आकारमानात्मक आकुंचन वाढू शकते, ज्यामुळे मोल्ड-फिट आणि पुढील कास्टिंगच्या गुणवत्तेवर परिणाम होतो. हे संतुलन राखल्याने वॅक्स पॅटर्न इंजेक्शन मोल्डिंगचे उत्पादन आणि पृष्ठभागावरील तपशिलांचे हस्तांतरण या दोन्हींमध्ये वाढ होते.
अॅडिटिव्हची निवड—विशेषतः स्टिअरिक अॅसिडचा वापर—टेलरिंग वॅक्स ब्लेंडच्या कार्यात पॅराफिनच्या प्रमाणावर नियंत्रण ठेवण्यास मदत करते. स्टिअरिक अॅसिड स्फटिकीकरणात बदल घडवून आणते, ज्यामुळे अधिक घन आणि मोठे स्फटिक तयार होतात. हे स्फटिक अधिक घट्टपणा आणि शियर वर्क कपॅसिटी (कापण्याची क्षमता) देतात. पॅराफिन-स्टिअरिक अॅसिड ब्लेंड्समध्ये, या प्रमाणाचे ऑप्टिमायझेशन केल्याने केवळ यांत्रिक मजबुतीच नाही, तर डीवॅक्सिंग प्रक्रियेची विश्वसनीयता देखील वाढते. योग्यरित्या तयार केल्यास, या ब्लेंड्समुळे असे पॅटर्न्स मिळतात जे स्वच्छपणे मोल्डमधून बाहेर काढता येतात आणि परिणामी तयार होणाऱ्या कास्टिंग्जचा पृष्ठभाग अधिक चांगला फिनिश देतो. तथापि, जर स्टिअरिक अॅसिडचे प्रमाण खूप जास्त झाले, तर अवांछित रासायनिक अभिक्रिया (जसे की सॅपोनिफिकेशन) घडू शकतात, ज्यामुळे पृष्ठभाग खडबडीत होण्याचा आणि मोल्ड खराब होण्याचा धोका असतो.
या सामग्रीच्या निवडीमागे कठोर गुणवत्ता देखरेख पद्धती आहेत. एकजिनसीपणा तपासण्यासाठी आणि अवांछित मेण किंवा कणांचे प्रदूषण शोधण्यासाठी मिश्रणांची नियमितपणे घनता मोजणे आवश्यक असते. आधुनिक नियमांनुसार, घटकांचे वैशिष्ट्यपूर्ण स्वरूप निश्चित करण्यासाठी गॅस क्रोमॅटोग्राफी आणि डिफरेंशियल स्कॅनिंग कॅलरीमेट्री यांसारख्या पद्धती वापरून प्रयोगशाळेतील विश्लेषण, तसेच वितळणबिंदू आणि स्निग्धता यांसारख्या महत्त्वाच्या गुणधर्मांसाठी प्रक्रियेदरम्यान भौतिक चाचणी, या दोन्हींचा समावेश असतो. सातत्यपूर्ण भौतिक मापदंडांमुळे मिश्रण एकजिनसी असल्याचे सूचित होते, ज्यामुळे आकारमानातील स्थिरता आणि दोष टाळण्यास मदत होते.
कास्टिंगसाठी वितळलेल्या मेणाच्या हाताळणीदरम्यान रिअल-टाइम फीडबॅक मिळवण्यासाठी, उत्पादक लॉनमीटरद्वारे उत्पादित इनलाइन डेन्सिटी मीटर्ससारख्या सतत मापन करणाऱ्या साधनांवर अधिकाधिक अवलंबून आहेत. उत्पादन लाइनमध्ये एकत्रित केलेली ही साधने, सर्व टप्प्यांवर पॅराफिन मेणाच्या गुणधर्मांचे बारकाईने निरीक्षण करण्यास परवानगी देतात. दूषित घटकांची तपासणी आणि सूक्ष्म-संरचनात्मक पडताळणीसाठीच्या नियतकालिक प्रयोगशाळा तंत्रांसोबत वापरल्यास, हा दृष्टिकोन गुणवत्तेतील फरकांविरुद्ध एक मजबूत ढाल तयार करतो.
नियमित देखरेखीमुळे पॅराफिनचे प्रमाण किंवा ॲडिटिव्हच्या पातळीत त्वरित सुधारणा करता येते, ज्यामुळे स्थिर आकुंचन दर आणि पॅटर्नच्या आयामी अचूकतेची पुनरावृत्ती होण्यास मदत होते. उत्पादन वातावरणात, इनलाइन मापन प्रणालींमधून मिळालेला ब्लेंड डेटा व्यापक गुणवत्ता व्यवस्थापन नियमावलीमध्ये समाविष्ट केला जाऊ शकतो, ज्यामुळे प्रत्येक बॅच लक्ष्यित वॅक्स पॅटर्न निर्मिती मापदंड आणि नियामक आवश्यकतांशी सुसंगत असल्याची खात्री होते.
थोडक्यात सांगायचे झाल्यास, पॅराफिन वॅक्सचे इष्टतम प्रमाण साधण्यासाठी आणि ॲडिटिव्हचे प्रमाण—विशेषतः स्टिअरिक ॲसिडचे—व्यवस्थापित करण्यासाठी, मिश्रण रचनेची एक कठोर प्रणाली, रिअल-टाइम प्रक्रिया नियंत्रण आणि सतत मोजमाप यांची आवश्यकता असते. ही रणनीती विश्वसनीय यांत्रिक कार्यप्रणाली, कार्यक्षम डीवॅक्सिंग आणि उच्च-सुस्पष्ट कास्टिंग परिणामांसाठी आवश्यक असलेले सातत्यपूर्ण उच्च-गुणवत्तेचे वॅक्स पॅटर्न्स सुनिश्चित करते.
डीवॅक्सिंग कार्यक्षमता आणि कास्टिंग दोष प्रतिबंध
मेण काढण्याची कार्यक्षमता मेणाच्या रचनेशी निगडित असते
इन्व्हेस्टमेंट कास्टिंग प्रक्रियेच्या डीवॅक्सिंग टप्प्यात वॅक्स पॅटर्नची रचना निर्णायक भूमिका बजावते. मेणाच्या मिश्रणाचे औष्णिक प्रसरण आणि वितळण्याचे वर्तन सिरॅमिक शेलच्या मजबुतीवर थेट परिणाम करते. पॅराफिन वॅक्स, त्याच्या कमी किमतीमुळे आणि अनुकूल इंजेक्शन मोल्डिंग गुणधर्मांमुळे, गरम केल्यावर वेगाने प्रसरण पावतो. जर याचे काळजीपूर्वक व्यवस्थापन केले नाही, तर ही वेगाने होणारी आकारमानातील वाढ अतिरिक्त अंतर्गत दाब निर्माण करते, ज्यामुळे शेलला तडा जाऊ शकतो, विशेषतः पातळ किंवा भौमितिकदृष्ट्या गुंतागुंतीच्या भागांजवळ. याउलट, मायक्रोक्रिस्टलाइन वॅक्स किंवा नियंत्रित प्रमाणात स्टिअरिक ॲसिड मिसळलेले मेण अधिक हळूहळू मऊ होण्यास आणि कमी प्रसरण दरास कारणीभूत ठरतात, ज्यामुळे डीवॅक्सिंग दरम्यान शेलला तडे जाण्याचा धोका कमी होतो.
पॅराफिन आणि स्टिअरिक ॲसिडचे प्रमाण संतुलित असणे आवश्यक आहे. जास्त स्टिअरिक ॲसिडमुळे मेणाची चिकटपणा कमी होतो, ज्यामुळे वितळलेले मेण अधिक कार्यक्षमतेने वाहून जाते आणि अपूर्ण निचरा व अवशेषांची शक्यता कमी होते. तथापि, अतिरिक्त स्टिअरिक ॲसिडमुळे प्रसरणाचा दर वाढू शकतो, ज्यामुळे विरोधाभासाने तडे जाण्याचा धोका वाढतो. अचूक फॉर्म्युलेशन तयार करणे—जसे की स्टिअरिक ॲसिडची पातळी मर्यादित ठेवणे आणि प्रक्रियेदरम्यान औष्णिक प्रसरणाचे मोजमाप करणे—मेणाचे गुणधर्म शेलच्या मजबुतीशी आणि ऑटोक्लेव्ह किंवा फर्नेस डीवॅक्सिंग सायकलच्या विशिष्ट पॅरामीटर्सशी जुळवून घेण्यास मदत करते.
प्रायोगिक माहितीवरून हे सिद्ध झाले आहे की, अनुकूलित आकुंचन आणि प्रसरण वैशिष्ट्ये असलेले मेण शेल क्रॅक आणि अपूर्ण मेण काढणे यांसारख्या दोषांचे प्रमाण कमी करते. पॅटर्नच्या भिंतीची एकसमान जाडी आणि धोरणात्मकदृष्ट्या ठेवलेले कोअर किंवा व्हेंट्स दाब कमी करण्यास आणि संपूर्ण निचरा होण्यास अधिक मदत करतात. व्हेंटची रचना, ऑटोक्लेव्हमध्ये जलद दाब निर्माण करणे आणि नियंत्रित तापवण्याचा दर, हे पॅराफिन मेण जलदगतीने काढताना होणारे नुकसान कमी करण्यासाठी सिद्ध झालेले उपाय आहेत.
मेण पूर्णपणे न काढल्यामुळे किंवा असमानपणे वितळल्यामुळे सिरॅमिक शेलच्या पृष्ठभागावर अवशेष अडकून राहतात, ज्यामुळे समावेश-प्रकारचे दोष निर्माण होण्याचा धोका असतो. यावर उपाय म्हणून, मेण काढण्याची प्रक्रिया पॅटर्नच्या रचनेनुसारच केली पाहिजे—ज्यासाठी मेण वितळण्याच्या प्रक्रियेचे आणि शेलच्या तापमान प्रोफाइलचे बारकाईने निरीक्षण करणे आवश्यक आहे. फ्लॅशफायरसारख्या मेण काढण्याच्या पद्धतींचा वापर—ज्यामध्ये निष्क्रिय वायूचे आवरण असते—शेलला बिघाड होण्यापासून किंवा मेण जळण्यापासून अधिक संरक्षण देऊ शकतो, विशेषतः बाष्पशील पॅराफिन किंवा मिश्र मेणाच्या पॅटर्नमध्ये.
प्रक्रिया नियंत्रणाद्वारे कास्टिंगमधील दोष टाळणे
इन्व्हेस्टमेंट कास्टिंगमधील दोष टाळण्यासाठी वॅक्स पॅटर्न निर्मिती प्रक्रियेवर कठोर नियंत्रण ठेवणे पायाभूत आहे. वॅक्स पॅटर्नमधील घनता, रचना आणि आकारमान स्थिरतेमधील तफावत थेट सिरॅमिक शेलच्या गुणवत्तेवर आणि नंतर कास्ट केलेल्या धातूवर परिणाम करते. घनतेतील विसंगती किंवा आकुंचन दरावर योग्य नियंत्रण नसलेल्या पॅटर्नमुळे शेलमध्ये स्थानिक पातळीवर कमकुवतपणा येऊ शकतो, ज्यामुळे शेल निकामी होण्याचा किंवा पृष्ठभागावर खड्डे, सदोष उत्पादन किंवा आकारमानातील विसंगती असलेले कास्टिंग नाकारले जाण्याचा धोका वाढतो.
लॉनमीटरसारख्या कंपन्यांनी बनवलेल्या इनलाइन डेन्सिटी मीटर्सच्या साहाय्याने वॅक्स पॅटर्नच्या घनतेवर सतत देखरेख ठेवल्याने, उच्च-सुस्पष्टतेने वॅक्स पॅटर्नची निर्मिती सुनिश्चित करण्यास मदत होते. सर्व इंजेक्टेड पॅटर्न्समध्ये पॅराफिन वॅक्सच्या गुणधर्मांची एकसमानता तपासल्याने, प्रोसेस इंजिनिअर्सना थंड किंवा अयोग्यरित्या मिसळलेल्या वॅक्समुळे निर्माण होणाऱ्या पोकळ्या, हवेचे कण किंवा पृष्ठभागावरील दाणेदारपणा यांसारख्या समस्या त्वरित ओळखता येतात. या टप्प्यावर लवकर शोध घेऊन आणि प्रक्रियेत सुधारणा केल्याने, डीवॅक्सिंग आणि मेटल पोरिंग दरम्यान नंतर निर्माण होणारे शेल क्रॅक्स किंवा आकारमानातील अस्थिरता टाळता येते.
पृष्ठभागावरील खड्डे आणि आकारमानातील दोष हे अनेकदा मेणाच्या मिश्रणाच्या अयोग्य हाताळणी किंवा रचनेमुळे उद्भवतात—जसे की पॅटर्न इंजेक्शन दरम्यान तापमानातील चढउतार, अतिरिक्त आर्द्रता किंवा दूषितीकरण. वॅक्स पॅटर्न इंजेक्शन मोल्डिंग दरम्यान सामग्रीच्या गुणवत्तेवर काटेकोर देखरेख आणि पर्यावरणीय नियंत्रणे (तापमान, आर्द्रता) ठेवल्याने कास्टिंगमधील पृष्ठभागाचा दर्जा लक्षणीयरीत्या सुधारतो आणि आकुंचनामुळे होणाऱ्या विरूपणाचा धोका कमी होतो.
शेलची अखंडता जपण्यासाठी, डीवॅक्सिंग प्रक्रिया, विशेषतः शेल तापवण्याचा दर आणि एकसमानता, अचूकपणे नियंत्रित करणे आवश्यक आहे. तापमानातील वाढ, शेलची पारगम्यता आणि मेण बाहेर काढण्याच्या गतीवर लक्ष ठेवल्यामुळे, जर अत्यधिक दाब वाढणे किंवा अपूर्णपणे मेण काढणे यांसारख्या विसंगती आढळल्यास त्वरित हस्तक्षेप करणे शक्य होते. इन-लाइन प्रक्रिया नियंत्रण, मेणाच्या घनतेच्या आणि रचनेच्या माहितीसह, उत्पादकांना आकारमानातील स्थिरता टिकवून ठेवण्यास आणि शेल निकामी होणे, पृष्ठभागावरील अशुद्धता किंवा सहनशीलतेच्या बाहेरचे कास्टिंग यांसारखे पुढील टप्प्यातील दोष कमी करण्यास सक्षम करते.
शेल क्रॅकिंग आणि पृष्ठभागावरील अशुद्धींपासून ते आकुंचन पोकळ्यांपर्यंतच्या सामान्य दोषांच्या सखोल मूळ कारण विश्लेषणातून असे दिसून येते की, मेण हाताळणी आणि डीवॅक्सिंगच्या टप्प्यांवर सक्रिय उपाययोजना करणे हा कास्टिंगमधील दोष टाळण्याचा सर्वात प्रभावी मार्ग आहे. इन्व्हेस्टमेंट कास्टिंगमधील टॉलरन्स अधिक कठोर होत असल्याने, मजबूत शेल मोल्ड्स आणि दोषमुक्त अंतिम कास्टिंग्ज दोन्ही साध्य करण्यासाठी नियंत्रित मटेरियल तयारी, अचूक प्रक्रिया निरीक्षण आणि ऑप्टिमाइझ्ड डीवॅक्सिंग सायकल यांचा समन्वय अत्यंत महत्त्वाचा आहे.

सतत मापन आणि गुणवत्ता हमी एकीकरण
उच्च-सुस्पष्टता असलेल्या वॅक्स पॅटर्नच्या निर्मितीमध्ये, वॅक्स पॅटर्नची घनता आणि सुसंगततेचे सातत्यपूर्ण मापन हे गुणवत्ता हमीचा आधारस्तंभ आहे. यासाठी दोन प्रमुख पद्धती अस्तित्वात आहेत: नमुना-दर-नमुना आणि इनलाइन मापन. नमुना-दर-नमुना मापन पद्धतीमध्ये, उत्पादनातून भाग निवडले जातात आणि नंतर घनता मोजण्यासाठी त्यांचे वजन, आकारमान किंवा विस्थापन मोजले जाते. ही पद्धत सरळसोपी असली तरी, विचलनाची घटना आणि ते शोधले जाणे यामध्ये विलंब होतो, ज्यामुळे विनिर्देशाबाहेरील पॅटर्न कोणाच्याही लक्षात न येता पुढे उत्पादन प्रक्रियेत जाऊ शकतात.
इनलाइन मापन हे सेन्सर प्लॅटफॉर्म्सना थेट वॅक्स पॅटर्न इंजेक्शन मोल्डिंग प्रक्रियेमध्ये समाकलित करून या उणिवा दूर करते. लॉनमीटरसारख्या कंपन्यांद्वारे उत्पादित केलेले इनलाइन डेन्सिटी मीटर्स, उत्पादनादरम्यान मास फ्लो, व्हॉल्यूम डिस्प्लेसमेंट किंवा डेन्सिटी प्रॉक्सीज यांसारख्या पॅरामीटर्सवर रिअल-टाइममध्ये सतत देखरेख ठेवतात. उदाहरणार्थ, प्रत्येक वॅक्स पॅटर्न मोल्डमधून बाहेर पडताना त्याच्या डेन्सिटी प्रोफाइलचा मागोवा घेण्यासाठी इंजेक्शन प्रेसच्या पुढे एक इनलाइन डेन्सिटी मीटर स्थापित केले जाऊ शकते. निर्धारित डेन्सिटी थ्रेशोल्डपासून होणारे विचलन त्वरित अलार्म किंवा प्रक्रियेतील बदलांना चालना देते, ज्यामुळे इन्व्हेस्टमेंट कास्टिंगमधील दोषांचा धोका कमी होतो आणि आकुंचन दर व आयामी अचूकता दोन्ही स्थिर होतात.
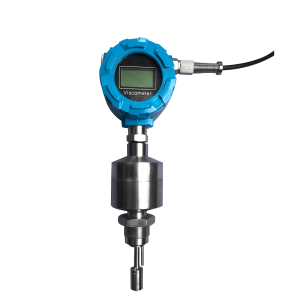
प्रगत इनलाइन व्हिस्कोसिटी मीटर्स वितळलेल्या मेणाच्या प्रवाहाची वैशिष्ट्ये मोजून घनता निरीक्षणास पूरक ठरतात. पॅराफिन मेण आणि स्टिअरिक ॲसिड व इतर ॲडिटिव्ह्ज यांचे प्रमाण पदार्थाचा प्रवाह आणि घनीभूत झालेल्या पॅटर्नची घनता या दोन्हींवर परिणाम करत असल्यामुळे, मेणाच्या मिश्रणाचे इष्टतम गुणधर्म टिकवून ठेवण्यासाठी रिअल-टाइम व्हिस्कोसिटी डेटा मौल्यवान अभिप्राय देतो. व्यवहारात, इनलाइन घनता आणि व्हिस्कोसिटी मीटर्समधील सेन्सर सिग्नल्स मेणाच्या पॅटर्न निर्मिती प्रक्रियेत एकत्रित केले जातात, ज्यामुळे कास्टिंगसाठी मेणाची रचना आणि वितळलेल्या मेणाची हाताळणी या दोन्हींवर काटेकोर नियंत्रण ठेवले जाते.
जरी लॉनमीटर केवळ भौतिक सेन्सर उपकरणांवर लक्ष केंद्रित करत असले तरी, सेन्सर्सची रचना सतत, उच्च-रिझोल्यूशन डेटा आउटपुट करण्यासाठी केली आहे, जो दस्तऐवजीकरण आणि प्रक्रिया ट्रेसिबिलिटीसाठी महत्त्वपूर्ण आहे. प्रत्येक घनता वाचन बॅच क्रमांक किंवा डिजिटल टॅग यांसारख्या विशिष्ट पॅटर्न ओळखकर्त्यांसह सिंक्रोनाइझ केले जाऊ शकते, ज्यामुळे वॅक्स इंजेक्शनपासून ते मोल्ड असेंब्लीपर्यंत विस्तारणारी एक सुसंगत गुणवत्ता डेटा नोंद तयार होते.
या दर्जेदार डेटाद्वारे अनेक महत्त्वपूर्ण कार्ये पार पाडली जातात:
- पदार्थाच्या सुसंगतता, घनता किंवा चिकटपणामधील विचलनांना प्रतिसाद देऊन, दोषांचे तात्काळ निदान आणि इन्व्हेस्टमेंट कास्टिंगमधील दोषांचे प्रतिबंध.
- दीर्घकालीन प्रक्रिया सुधारणा, ज्यामुळे घनतेतील कल, पॅराफिन मेणाचे गुणधर्म आणि मेणाच्या नमुन्याच्या आयामी स्थिरतेवर किंवा पृष्ठभागाच्या परिष्करणावर होणाऱ्या त्यांच्या परिणामांचे पूर्वलक्षी विश्लेषण करणे शक्य होते.
- संपूर्ण उत्पादन प्रक्रियेदरम्यान मोजमापाच्या निकालांचा डिजिटल मागोवा ठेवून पूर्ण शोधक्षमता साधली जाते. यामुळे उच्च विश्वसनीयता असलेल्या उद्योगांमधील नियामक आवश्यकतांना पाठिंबा मिळतो आणि कास्टिंगमधील दोषांच्या उगमाच्या तपासादरम्यान अचूक लक्ष्यीकरण करणे शक्य होते.
लॉनमीटरसारख्या इनलाइन मीटर्सद्वारे मिळवलेला डेटा सामान्यतः पॅटर्नच्या वैशिष्ट्यांशी जोडला जातो, ज्यामध्ये घनतेतील बदल, आकुंचन दराचे प्रोफाइल आणि इन्व्हेस्टमेंट कास्टिंग प्रक्रियेवर परिणाम करणारे इतर महत्त्वाचे घटक समाविष्ट असतात. एक व्यावहारिक उदाहरण द्यायचे झाल्यास, पूर्वनिर्धारित मर्यादेबाहेरील घनतेचे वाचन पॅराफिन वॅक्सच्या प्रमाणातील समस्या, तापमानातील चढउतार किंवा अयोग्य हाताळणी दर्शवू शकते. या सर्व समस्या त्वरित ओळखून त्यांचे निराकरण केल्यास दोष टाळता येतात आणि कास्टिंगच्या पृष्ठभागाचा दर्जा सुधारता येतो.
इनलाइन मीटर डेटावरून तयार केलेले, कालांतराने वॅक्स पॅटर्नच्या घनतेतील बदलांचे आलेखी सादरीकरण हे ऑपरेटर आणि प्रोसेस इंजिनिअर्स या दोघांसाठीही एक महत्त्वाचे व्हिज्युअलायझेशन साधन आहे. ही व्हिज्युअलायझेशन्स प्रक्रियेतील बदल—मग ते चक्रीय, यादृच्छिक किंवा पद्धतशीर असोत—त्वरित ओळखण्यास मदत करतात, ज्यांचा संबंध नंतर कार्यान्वयन घटना किंवा सामग्रीतील बदलांशी जोडला जाऊ शकतो, ज्यामुळे कास्टिंगमध्ये सामग्रीच्या गुणवत्तेचे अचूक निरीक्षण सुनिश्चित होते.
सर्वसमावेशकपणे, सतत, इनलाइन मापन आणि कठोर QA डेटा एकत्रीकरणामुळे वॅक्स पॅटर्न उत्पादन प्रक्रियेत मॅन्युअल तपासणी कमी करणे, उत्पादन क्षमता वाढवणे आणि कोअर कास्टिंगचे परिणाम पद्धतशीरपणे सुधारणे शक्य होते: जसे की आयामी अचूकता, आकुंचन नियंत्रण आणि पृष्ठभागाची गुणवत्ता. हा दृष्टिकोन सर्व इन्व्हेस्टमेंट कास्टिंग अनुप्रयोगांमध्ये उच्च-सुस्पष्टता असलेल्या वॅक्स पॅटर्नमधील दोष कमी करण्यासाठी आणि त्यांची पुनरुत्पादकता वाढवण्यासाठी एक संरचित आणि तपासण्यायोग्य मार्ग प्रदान करतो.






वारंवार विचारले जाणारे प्रश्न
मेणाच्या नमुन्यांच्या निर्मितीमध्ये घनतेच्या सतत मापनाचे महत्त्व काय आहे?
मेणाच्या नमुन्यांच्या (वॅक्स पॅटर्न) निर्मितीमध्ये घनतेचे सतत मापन हा एक आधारस्तंभ आहे. एकसमान घनता हे सुनिश्चित करते की मेणाचे नमुने डिझाइनच्या भूमितीची अचूक प्रतिकृती तयार करतात, जे इन्व्हेस्टमेंट कास्टिंग प्रक्रियेच्या यशासाठी महत्त्वपूर्ण आहे. मेणाच्या घनतेतील फरकांचा नमुन्यांच्या आयामी स्थिरतेवर, आकुंचन दरावर आणि पृष्ठभागाच्या फिनिशच्या गुणवत्तेवर थेट परिणाम होतो. घनतेतील विसंगतीमुळे हवा अडकणे, अपूर्ण भरण आणि अंतर्गत दोष निर्माण होऊ शकतात, ज्यामुळे अखेरीस कास्टिंगमधील दोष किंवा पुनर्कामाचा धोका वाढतो. अशा विसंगतींचे लवकर निदान—विशेषतः लॉनमीटरसारख्या कंपन्यांनी बनवलेल्या इनलाइन डेन्सिटी मीटर्सच्या साहाय्याने—प्रक्रियेत त्वरित बदल करणे शक्य होते. यामुळे कास्टिंगसाठीच्या मेणाच्या नमुन्यांकरिता पारंपरिक आणि रॅपिड प्रोटोटाइपिंग या दोन्ही पद्धतींमध्ये प्रक्रियेचे उत्पादन वाढते, आयामी सहनशीलता अधिक अचूक होते आणि पृष्ठभागाची अखंडता सुधारते. थेट, रिअल-टाइम मापनामुळे कास्टिंगमधील सामग्रीच्या गुणवत्तेवर महत्त्वपूर्ण देखरेख ठेवता येते आणि उच्च-उत्पादन क्षमतेच्या परिस्थितीत जलद प्रतिसादास मदत होते, ज्यामुळे ते मजबूत इन्व्हेस्टमेंट कास्टिंग सामग्री गुणवत्ता नियंत्रण आणि कास्टिंगमधील दोष टाळण्याच्या तंत्रांसाठी मूलभूत ठरते.
पॅराफिन वॅक्सचे प्रमाण वॅक्स पॅटर्न निर्मितीवर कसा परिणाम करते?
मिश्रणातील पॅराफिन वॅक्सचे प्रमाण हे तरलता, यांत्रिक शक्ती, आकुंचन वर्तन आणि पॅटर्न सहज सुटण्याची क्षमता यांसारखे गाभ्याचे गुणधर्म नियंत्रित करते. पॅराफिनचे प्रमाण जास्त असल्यास सामान्यतः तरलता वाढते, ज्यामुळे कास्टिंगसाठी वितळलेल्या मेणाची हाताळणी अधिक कार्यक्षम होते आणि वॅक्स पॅटर्न इंजेक्शन मोल्डिंग दरम्यान पॅटर्न सहजपणे भरता येतो. तथापि, अतिरिक्त पॅराफिनमुळे आकुंचन वाढू शकते आणि शक्ती कमी होऊ शकते, ज्यामुळे थंड होताना किंवा डीवॅक्सिंग करताना विकृती आणि दोष निर्माण होण्याचा धोका असतो. कास्टिंगमध्ये पॅराफिन वॅक्सचे प्रमाण अनुकूलित करून, उत्पादक एक संतुलन साधू शकतात—हाताळणीसाठी पुरेशी शक्ती, अचूक मापासाठी नियंत्रित आकुंचन आणि पृष्ठभागाच्या फिनिशमध्ये सुधारणा. पॅराफिन वॅक्समध्ये मायक्रोक्रिस्टलाइन वॅक्स किंवा पॉलिमर मिसळल्याने कास्टिंगमधील यांत्रिक मजबुती आणि आकुंचन दरावरील नियंत्रण आणखी वाढू शकते. हे अचूक प्रमाण विशिष्ट पॅटर्नच्या आवश्यकतांशी जुळणारे असले पाहिजे, जे पॅटर्न काढण्यापासून ते इन्व्हेस्टमेंट कास्टिंगमधील दोष टाळण्यापर्यंतच्या प्रत्येक गोष्टीवर परिणाम करते.
इन्व्हेस्टमेंट कास्टिंग प्रक्रियेमध्ये आयामी स्थिरता महत्त्वपूर्ण का असते?
डिझाइनच्या वैशिष्ट्यांशी जुळणारे अंतिम कास्टिंग तयार करण्यासाठी वॅक्स पॅटर्नमधील आकारमान स्थिरता हा आधार असतो. जर वॅक्स पॅटर्न अनपेक्षितपणे विकृत झाला किंवा आकुंचन पावला, तर संबंधित धातूच्या कास्टिंगमध्ये हे बदल दिसून येतात, ज्यामुळे तयार होणारे भाग अपेक्षेप्रमाणे बसणार नाहीत किंवा कार्य करणार नाहीत. उच्च-सुस्पष्टतेच्या वॅक्स पॅटर्नच्या निर्मितीसाठी, कास्टिंगनंतरचे महागडे बदल किंवा भंगार टाळण्यासाठी प्रत्येक टप्प्यावर आकारमान स्थिरतेवर नियंत्रण ठेवणे अत्यावश्यक आहे. सुसंगत पॅटर्न हे इन्व्हेस्टमेंट कास्टिंग प्रक्रियेचा आधार आहेत, जिथे अगदी लहान अस्थिरतेमुळेही मोल्डची महागडी दुरुस्ती, असेंब्लीतील अपयश किंवा उत्पादनाच्या विश्वासार्हतेशी तडजोड होऊ शकते. त्यामुळे, आकारमान स्थिरता एकूण प्रक्रिया कार्यक्षमतेला आणि इन्व्हेस्टमेंट कास्टिंग सामग्रीच्या गुणवत्ता नियंत्रणाला मदत करते.
वॅक्स पॅटर्न इंजेक्शन मोल्डिंगमध्ये स्टिअरिक ॲसिडची भूमिका काय असते?
स्टिअरिक ॲसिड हे प्रक्रिया सुधारक म्हणून मेणाच्या मिश्रणात समाविष्ट केले जाते. त्याच्या समावेशामुळे वॅक्स पॅटर्न इंजेक्शन मोल्डिंग दरम्यान वितळलेल्या मेणाच्या प्रवाही गुणधर्मांमध्ये सुधारणा होते, ज्यामुळे त्याची चिकटपणा कमी होतो आणि मेणाला साच्याच्या पोकळ्या पूर्णपणे भरण्यास मदत होते—अगदी गुंतागुंतीच्या भूमितीच्या पोकळ्यांमध्येही. तरलता वाढवण्याव्यतिरिक्त, स्टिअरिक ॲसिड एक अंतर्गत मोल्ड रिलीज एजंट म्हणून काम करते, ज्यामुळे पॅटर्न साच्याच्या भिंतींना चिकटण्याचे प्रमाण कमी होते आणि पॅटर्न फाटण्याची किंवा अपूर्ण भरण्याची शक्यता कमी होते. यामुळे अधिक स्वच्छ विलगीकरण, पृष्ठभागावरील कमी दोष आणि विश्वसनीय प्रतिकृती मिळतात—हे फायदे कास्टिंगमधील पृष्ठभागाची गुणवत्ता सुधारण्यासाठी आणि पॅटर्न-संबंधित कास्टिंग दोषांचे धोके कमी करण्यासाठी उपयुक्त ठरतात.
आकुंचन दरावर लक्ष ठेवल्याने कास्टिंगमधील दोष कसे टाळता येतात?
तयार उत्पादनांमधील आकारमानातील तफावत, सच्छिद्रता आणि तडे टाळण्यासाठी कास्टिंगमधील आकुंचन दरावर नियंत्रण ठेवणे आवश्यक आहे. प्रत्यक्ष मोजमाप किंवा अनुकूली मॉडेलिंगचा वापर करून वॅक्स पॅटर्नच्या आकुंचनाचे रिअल-टाइम निरीक्षण केल्याने, प्रक्रिया अभियंत्यांना मोल्डचे तापमान, इंजेक्शनचा वेग किंवा थंड होण्याचा दर यांसारखे पॅरामीटर्स सक्रियपणे समायोजित करता येतात. बारकाईने निरीक्षण केल्यामुळे जास्त आकुंचन होण्याचा धोका असलेले भाग ओळखता येतात, जेणेकरून दोष निर्माण होण्यापूर्वीच परिस्थितीत बदल करता येतो. साहित्यातील उदाहरणे दर्शवतात की हे अनुकूली व्यवस्थापन लहान आणि मोठे दोन्ही प्रकारचे कास्टिंग दोष कमी करते, ज्यामुळे पहिल्या प्रयत्नात उत्पादन वाढते आणि टाकाऊ माल कमी होतो. इन्व्हेस्टमेंट कास्टिंगमध्ये, सतत आकुंचन निरीक्षण हे दोष टाळण्याच्या इतर तंत्रांशी जवळून संबंधित आहे, विशेषतः जेव्हा महत्त्वाच्या उपयोगांसाठी पॅटर्नमध्ये गुंतागुंतीची भूमिती टिकवून ठेवणे आवश्यक असते.
पोस्ट करण्याची वेळ: १५-डिसेंबर-२०२५


