

इलेक्ट्रोप्लेटिंग पूर्व-उपचार प्रक्रियेमध्ये पृष्ठभाग इलेक्ट्रोप्लेटिंगसाठी तयार करण्याकरिता स्वच्छता, कंडिशनिंग आणि सक्रियकरण या टप्प्यांचा क्रम असतो. ही प्रक्रिया पृष्ठभागावरील अशुद्ध घटक काढून टाकते, रासायनिक क्रियाशीलता वाढवते आणि मजबूत, एकसमान कोटिंगच्या आसंजनासाठी पाया तयार करते.
इलेक्ट्रोप्लेटिंगमधील पूर्व-उपचार प्रक्रियेचा आढावा
इलेक्ट्रोप्लेटिंग पूर्व-उपचाराची सुरुवात सब्सट्रेटच्या पृष्ठभागावरील तेल, ग्रीस किंवा घाण काढून टाकण्यासाठी प्राथमिक स्वच्छतेने होते. ट्रायक्लोरोएथिलीनमध्ये बुडवणे किंवा सेंद्रिय द्रावकांनी पुसणे यांसारख्या सॉल्व्हेंट स्वच्छतेद्वारे सेंद्रिय अवशेषांना लक्ष्य केले जाते. अल्कलाइन स्वच्छतेमध्ये, दूषित घटकांचे आणखी विघटन करण्यासाठी सोडियम कार्बोनेट आणि ट्रायसोडियम फॉस्फेट यांसारखे सर्फॅक्टंट आणि डिटर्जंट असलेले द्रावण वापरले जातात, आणि अनेकदा ढवळून किंवा विद्युत प्रवाहाने ही प्रक्रिया केली जाते.
त्यानंतर पृष्ठभागावर यांत्रिक पृष्ठभाग तयारी केली जाऊ शकते. सँडब्लास्टिंग, बीड ब्लास्टिंग किंवा ब्रशिंग यांसारख्या तंत्रांद्वारे गंज, पापुद्रे आणि चिवट ऑक्साईड भौतिकरित्या काढून टाकले जातात. या यांत्रिक पद्धती विशेषतः जास्त ऑक्सिडाइज्ड किंवा खडबडीत पृष्ठभागांसाठी आवश्यक असतात.
त्यानंतर रासायनिक स्वच्छता केली जाते, जी सामान्यतः आम्ल क्लीनरद्वारे (पिकलिंग) केली जाते. या प्रक्रियेत स्केल, ऑक्साईड आणि गंज यांसारखे अजैविक दूषित घटक काढून टाकले जातात. स्टीलसाठी सामान्यतः हायड्रोक्लोरिक आम्ल वापरले जाते, तर जाड थरांसाठी सल्फ्यूरिक आम्ल निवडले जाते. इनहिबिटर असलेली विशेष मिश्रणे पिकलिंग दरम्यान मूळ धातूवर होणाऱ्या अतिरिक्त हल्ल्यापासून त्याचे संरक्षण करतात. अलौह धातूंसाठी, ॲल्युमिनियमकरिता सोडियम हायड्रॉक्साईड किंवा तांब्याकरिता सौम्य सल्फ्यूरिक आम्ल यांसारखी विशेष द्रावणे सुसंगतता आणि सर्वोत्तम परिणाम सुनिश्चित करतात.

इलेक्ट्रोप्लेटिंग उपकरण पृष्ठभाग पूर्व-उपचार
*
पूर्व-उपचाराच्या विविध टप्प्यांमध्ये टप्प्याटप्प्याने धुण्याची प्रक्रिया केली जाते, जेणेकरून रासायनिक अवशेष नाहीसे होतील आणि पुढील उपचारांमध्ये अवांछित प्रतिक्रिया टाळता येतील. दुहेरी-टप्प्यातील धुण्याची प्रक्रिया, विशेषतः ॲसिड पिक्लिंगनंतर, आयन कॅरीओव्हर लक्षणीयरीत्या कमी करते आणि पुढील प्रक्रियेची गुणवत्ता वाढवते, ज्यामुळे प्लेटिंगमधील दोष कमी होतात.
सक्रियीकरण ही अंतिम महत्त्वपूर्ण रासायनिक पायरी आहे. १०-२०% हायड्रोक्लोरिक किंवा सल्फ्यूरिक ॲसिडसारख्या सौम्य ॲसिडमध्ये थोड्या वेळासाठी बुडवल्याने, शिल्लक राहिलेले ऑक्साईड्स काढून टाकले जातात आणि सब्सट्रेटला सक्रिय रासायनिक अवस्थेत ठेवले जाते. काही पदार्थांसाठी, विशेष ॲक्टिव्हेटर्स किंवा कॅथोडिक ॲसिड बाथचा वापर केला जातो.
काही प्रकरणांमध्ये, मुख्य लेप लावण्यापूर्वी तांबे किंवा निकेलसारख्या उत्प्रेरक दृष्ट्या सक्रिय धातूचा एक फ्लॅश किंवा 'स्ट्राइक' थर दिला जातो, विशेषतः अधातू किंवा निष्क्रिय मिश्रधातूंवर. लेप लावण्याच्या या पूर्व-पायरीमुळे इलेक्ट्रोप्लेटिंग प्रक्रियेची त्यानंतरची एकसमानता आणि चिकटण्याची शक्ती सुधारते.
इलेक्ट्रोप्लेटिंगच्या गुणवत्तेवर परिणाम करणाऱ्या पृष्ठभाग पूर्व-उपचार प्रक्रियेची भूमिका
इलेक्ट्रोप्लेटिंग प्रक्रियेच्या एकूण गुणवत्तेसाठी पृष्ठभागावरील पूर्व-उपचार अत्यंत महत्त्वाचा आहे. प्रत्येक टप्प्याचा थेट परिणाम सब्सट्रेट आणि त्यानंतरच्या इलेक्ट्रोप्लेटेड थरामध्ये तयार होणाऱ्या आसंजक बंधावर होतो.
तेल, ऑक्साईड आणि कणांचे योग्य प्रकारे निर्मूलन केल्याने इलेक्ट्रोलाइट आणि इलेक्ट्रोडिपॉझिटेड धातूचा मूळ पृष्ठभागाशी एकसमान संपर्क सुनिश्चित होतो. चिकटपणा कमी होणे, निस्तेज किंवा असमान लेप आणि फोड येणे ही बहुतेक वेळा अपूर्ण स्वच्छता किंवा अयोग्य ॲक्टिव्हेशन प्रक्रियेमुळे होणारी लक्षणे आहेत. पृष्ठभागाचे दूषितीकरण हे प्लेटिंग नाकारण्याच्या दरामागील प्रमुख कारण असून, औद्योगिक क्षेत्रातील एकूण अपयशांपैकी निम्म्याहून अधिक अपयश याच कारणामुळे येतात.
आधार आणि लेप यांच्यामध्ये इष्टतम आसंजन शक्ती सुनिश्चित करणे
लेपित थराचे आसंजन हे रासायनिक दृष्ट्या सक्रिय, दूषित-मुक्त आधारस्तरावर अवलंबून असते. इलेक्ट्रोप्लेटिंगसाठी पूर्व-उपचार पद्धतींचा काळजीपूर्वक वापर केल्याने इंटरफेसवर कमाल यांत्रिक इंटरलॉकिंग आणि अणूंचे बंधन शक्य होते. उदाहरणार्थ, सक्रियकरण पायरी, अगदी पातळ ऑक्साईड थर काढून टाकून, इलेक्ट्रोकेमिकल सुसंगतता वाढवते आणि इलेक्ट्रोप्लेटिंगमध्ये उच्च आसंजन शक्तीला प्रोत्साहन देते. जर सक्रियकरण अपुरे असेल किंवा प्लेटिंग करण्यापूर्वी पृष्ठभाग पुन्हा हवेच्या संपर्कात आला, तर आसंजन झपाट्याने कमी होऊ शकते.
चकाकी, टिकाऊपणा आणि पृष्ठभागावरील दोष कमी होण्यावर होणारा परिणाम
योग्य प्रकारे केलेल्या पूर्व-उपचार प्रक्रियेमुळे उच्च चकाकी, संरचनात्मक टिकाऊपणा आणि खड्डे, फोड व खडबडीतपणा यांसारखे पृष्ठभागावरील दोष कमीत कमी होतात. स्वच्छ आणि अनुकूलित पृष्ठभाग धातूच्या निक्षेपणासाठी सुसंगत केंद्रबिंदू प्रदान करतात, ज्यामुळे एकसमान जाडी आणि परावर्तनशीलता प्राप्त होते.
इलेक्ट्रोप्लेटिंग बाथच्या रचनेवर नियंत्रण ठेवल्यास, विशेषतः प्लॅस्टिक आणि काही धातूंसाठी, पृष्ठभागाची सक्रियता अधिक वाढवता येते, ज्यामध्ये पूर्व-उपचारातील पोटॅशियम परमँगनेट द्रावणाच्या सांद्रतेचा समावेश असतो. पोटॅशियम परमँगनेट द्रावणाची इष्टतम सांद्रता सब्सट्रेटचा प्रकार आणि अपेक्षित सक्रियतेनुसार ठरवली जाते. इलेक्ट्रोप्लेटिंगसाठी वापरले जाणारे पोटॅशियम परमँगनेट, जेव्हा योग्यरित्या तयार करून स्वच्छ धुतले जाते, तेव्हा ते सूक्ष्म स्तरावर पृष्ठभागाचा खडबडीतपणा वाढवते, ज्यामुळे कोटिंगच्या थराला अधिक चांगला यांत्रिक इंटरलॉक मिळतो आणि चिकटपणा व दीर्घकालीन टिकाऊपणा दोन्ही सुधारतात. तथापि, पृष्ठभागाच्या उपचारासाठी पोटॅशियम परमँगनेट द्रावण तयार करताना अयोग्य सांद्रता किंवा अपुरे धुणे यामुळे दोष किंवा डाग पडू शकतात, ज्यामुळे सौंदर्य आणि यांत्रिक कार्यक्षमता दोन्ही धोक्यात येतात.
थोडक्यात सांगायचे झाल्यास, इलेक्ट्रोप्लेटिंग पृष्ठभाग तयार करण्याची मजबूत तंत्रे ही इलेक्ट्रोप्लेटेड घटकांची कार्यक्षमता, विश्वसनीयता आणि स्वरूप थेट ठरवतात. पृष्ठभाग पूर्व-उपचार प्रक्रियेतील प्रत्येक टप्पा—सुरुवातीच्या डीग्रेसिंगपासून ते अंतिम ॲक्टिव्हेशन आणि ऐच्छिक स्ट्राइक कोटिंगपर्यंत—विशिष्ट प्रकारच्या दूषित घटकांना किंवा पृष्ठभागाच्या स्थितीला लक्ष्य करतो. जास्तीत जास्त चिकट शक्ती आणि कमीत कमी पृष्ठभागावरील दोषांसह उच्च-गुणवत्तेच्या इलेक्ट्रोप्लेटिंगसाठी या क्रमावर प्रभुत्व मिळवणे अत्यावश्यक आहे.
पृष्ठभाग तयार करण्याच्या मुख्य पायऱ्या
पृष्ठभागावरील सामान्य दूषित घटक ओळखणे आणि काढून टाकणे
इलेक्ट्रोप्लेटिंग पूर्व-उपचारतेल, ग्रीस, ऑक्साईडचे थर, धूळ, गंजामुळे तयार झालेले पदार्थ आणि जुने लेप यांसारखे दूषित घटक ओळखण्यापासून सुरुवात होते. तेल आणि ग्रीस सामान्यतः उत्पादन प्रक्रियेतून किंवा हाताळणीतून येतात. हवेच्या संपर्कात आलेल्या धातूंवर नैसर्गिकरित्या ऑक्साईड तयार होतात, ज्यामुळे प्लेटिंगसाठी विद्युत वाहकता कमी होते. मशिनिंग किंवा वाहतुकीमुळे धूळ आणि कणांचे अवशेष शिल्लक राहू शकतात.
या अशुद्ध घटकांचे अपुरे निर्मूलन झाल्यामुळे इलेक्ट्रोप्लेटेड थरात खराब आसंजन, फोड, बारीक छिद्रे आणि असमान निक्षेपण होते. उदाहरणार्थ, अवशिष्ट तेलांमुळे स्थानिक पातळीवर आसंजन होत नाही, तर ऑक्साईडच्या थरांमुळे ताणाखाली फोड येऊ शकतात किंवा ते सोलून निघू शकतात.
यांत्रिक पूर्व-उपचार पद्धती
इलेक्ट्रोप्लेटिंगसाठीच्या पृष्ठभाग पूर्व-उपचार प्रक्रियेमध्ये यांत्रिक पद्धती मूलभूत आहेत. ग्राइंडिंगमुळे मोठ्या प्रमाणातील अशुद्धता काढून टाकली जाते आणि पृष्ठभागावरील अनियमितता सपाट होते. पॉलिशिंगमुळे पृष्ठभागाचा गुळगुळीतपणा वाढतो, ज्यामुळे सूक्ष्म खड्डे कमी होतात, जिथे दोष निर्माण होऊ शकतात. सँडब्लास्टिंग (“ग्रिट ब्लास्टिंग”) मुळे हट्टी ऑक्साईड, अवशेष आणि आत रुतलेले कण काढून टाकले जातात, आणि चांगल्या यांत्रिक आसंजनासाठी पृष्ठभागाचा खडबडीतपणा वाढतो. डिबरिंगमुळे तीक्ष्ण कडा आणि सुटे तुकडे काढून टाकले जातात, ज्यामुळे कोटिंगच्या एकसमानतेला बाधा येऊ शकते.
निवडीचे निकष सब्सट्रेटचा प्रकार आणि अनुप्रयोगाच्या गरजांवर अवलंबून असतात. उदाहरणार्थ, नॅनोकंपोझिट निकेल-टंगस्टन (Ni-W/SiC) डिपॉझिट करण्यापूर्वी स्टीलसाठी ग्रिट ब्लास्टिंग अधिक श्रेष्ठ आहे, कारण त्यामुळे पॉलिशिंगच्या तुलनेत मायक्रोहार्डनेस आणि आसंजन सुधारते. अॅब्रेसिव्ह ब्लास्टिंगने तयार केलेले ॲल्युमिनियम मिश्रधातू सागरी वापरामध्ये गंज-प्रतिरोधकतेच्या मागण्यांना अधिक चांगला प्रतिसाद देतात.
इलेक्ट्रोप्लेटिंगमध्ये चिकटण्याच्या शक्तीसाठी पृष्ठभागाचा खडबडीतपणा अत्यंत महत्त्वाचा असतो. सँडब्लास्टिंग किंवा ग्राइंडिंगद्वारे तयार केलेला जास्त खडबडीतपणा, जमा झालेल्या थराच्या यांत्रिक आंतरबंधनाला प्रोत्साहन देतो, ज्यामुळे इलेक्ट्रोप्लेटेड लेप घट्ट बसतो. पॉलिश केलेले पृष्ठभाग गुळगुळीत असले तरी, एकसमानता साधण्याच्या प्रयत्नात ते चिकटण्याच्या शक्तीशी तडजोड करू शकतात. अभ्यासातून सातत्याने असे दिसून आले आहे की, चिकटण्याची क्षमता आणि टिकाऊपणाच्या बाबतीत सँडब्लास्ट केलेले पृष्ठभाग सर्वोत्तम परिणाम देतात.
रासायनिक पूर्व-उपचार तंत्र
रासायनिक पूर्व-उपचार हे यांत्रिक पद्धतींनी न हाताळलेल्या दूषित घटकांना लक्ष्य करतात, जसे की तेलाचे पातळ थर आणि टिकून राहणारे ऑक्साईडचे थर.ग्रीस काढणेतेल आणि ग्रीस पूर्णपणे काढून टाकण्यासाठी सेंद्रिय द्रावक किंवा अल्कधर्मी द्रावणांचा वापर केला जातो; पृष्ठभागाच्या सुसंगततेनुसार, सोडियम हायड्रॉक्साइड किंवा ट्रायक्लोरोएथिलीन हे सामान्य घटक आहेत.
पिक्लिंग, म्हणजेच आम्लयुक्त द्रावणांचा वापर, धातूच्या पृष्ठभागावरील ऑक्साईड आणि थर विरघळवतो. उदाहरणार्थ, स्टीलसाठी सामान्यतः सल्फ्यूरिक किंवा हायड्रोक्लोरिक आम्ल वापरले जाते, तर ॲल्युमिनियम मिश्रधातूसाठी नायट्रिक आम्ल योग्य ठरते. ॲसिड एचिंग—म्हणजेच सब्सट्रेटवर नियंत्रित हल्ला—रासायनिक सज्जता सुधारते, जी यशस्वी मेटल डिपॉझिशनसाठी अत्यंत महत्त्वाची आहे. हायड्रोफ्लोरिक ॲसिड एचिंग विशेषतः सिरॅमिक्ससाठी प्रभावी आहे, जे सिलिकॉनचे थर काढून टाकते आणि दुरुस्तीच्या बंधाची ताकद वाढवते.
तीव्र रासायनिक प्रक्रियेनंतर, निर्आयनित पाण्याने धुण्यामुळे विरघळलेल्या दूषित घटकांचे पुन्हा जमा होणे टाळले जाते. त्यानंतर, प्रतिक्रियाशील सब्सट्रेटचा पृष्ठभाग स्थिर करण्यासाठी आणि पुढील प्लेटिंग बाथमध्ये अवांछित प्रतिक्रिया टाळण्यासाठी, सौम्य क्षारांचा (जसे की सोडियम बायकार्बोनेट) वापर करून उदासीनीकरण केले जाते. यामुळे स्थिरता आणि इलेक्ट्रोप्लेटिंग बाथच्या रचनेसोबत सुसंगतता या दोन्ही गोष्टी सुनिश्चित होतात.

इलेक्ट्रोकेमिकल पृष्ठभाग सक्रियकरण
इलेक्ट्रोकेमिकल ॲक्टिव्हेशन हे इलेक्ट्रोलाइट बाथमध्ये लहान करंट पल्स किंवा ॲनोडिक/कॅथोडिक उपचारांचा वापर करून सबस्ट्रेटचा पृष्ठभाग अधिक तयार करते. ही तंत्रे पृष्ठभागाची ऊर्जा सुधारतात, अवशिष्ट ऑक्साईड काढून टाकतात आणि ओलेपणा वाढवतात—जे सुसंगत इलेक्ट्रोलाइट संपर्कासाठी आणि त्यानंतरच्या डिपॉझिशनसाठी महत्त्वपूर्ण आहे.
इलेक्ट्रोकेमिकल सक्रियतेची तत्त्वे सब्सट्रेट आणि लक्ष्य कोटिंगवर अवलंबून असतात. उदाहरणार्थ, सोडियम हायड्रॉक्साइडमधील कॅथोडिक उपचार पृष्ठभागावरील चार्ज रीसेट करतो आणि शिल्लक राहिलेले ऑक्साईड थर काढून टाकतो. ही पायरी प्रतिक्रियाशील पृष्ठभागावरील जागांची घनता वाढवते, ज्यामुळे इलेक्ट्रोप्लेटेड थराच्या एकसमान निर्मितीस प्रोत्साहन मिळते.
एकूणच, प्रत्येक पूर्व-उपचार पद्धतीची निवड आणि क्रमवारी ही सब्सट्रेटच्या भौतिक गुणधर्म, दूषित घटकांचे प्रकार, अभिप्रेत वापर आणि अपेक्षित इलेक्ट्रोप्लेटिंग गुणवत्तेच्या आधारावर केली जाते. यांत्रिक रफनिंग, रासायनिक स्वच्छता आणि इलेक्ट्रोकेमिकल ॲक्टिव्हेशन हे सर्व मिळून इलेक्ट्रोप्लेटिंग प्रक्रियेमध्ये इष्टतम आसंजन शक्ती आणि कोटिंगची कार्यक्षमता प्राप्त करून देतात.
इलेक्ट्रोप्लेटिंग पूर्व-उपचारामध्ये पोटॅशियम परमँगनेटची भूमिका
पोटॅशियम परमँगनेट द्रावणांचे रसायनशास्त्र
पोटॅशियम परमँगनेट (KMnO₄) हे इलेक्ट्रोप्लेटिंग प्रक्रियेतील त्याच्या तीव्र ऑक्सिडीकरण क्षमतेसाठी ओळखले जाते. पाण्यात विरघळल्यावर, KMnO₄ चे विघटन होऊन परमँगनेट आयन (MnO₄⁻) बाहेर पडतात, ज्यांच्यामध्ये उच्च रेडॉक्स क्षमता असते. यामुळे सेंद्रिय आणि असेंद्रिय दोन्ही संयुगांचे तीव्र ऑक्सिडीकरण शक्य होते, ज्यामुळे इलेक्ट्रोप्लेटिंग पूर्व-उपचारांमध्ये पृष्ठभागाच्या पूर्व-उपचारासाठी हे एक मौल्यवान साधन ठरते.
दीर्घकाळ टिकणारे सेंद्रिय प्रदूषक काढून टाकण्यासाठी द्रावणाची ऑक्सिडीकरण शक्ती अत्यंत महत्त्वाची आहे. यामध्ये धातूच्या पृष्ठभागांवर शिल्लक राहिलेली तेलं, सर्फॅक्टंट्स आणि अवशिष्ट पॉलिमर यांचा समावेश होतो. ही ऑक्सिडीकरण क्रिया थेट इलेक्ट्रॉन हस्तांतरणाद्वारे होते, ज्यामुळे या सेंद्रिय रेणूंचे पाण्यात विरघळणाऱ्या घटकांमध्ये विघटन होते किंवा त्यांचे पूर्ण खनिजीकरण होते. उदाहरणार्थ, TiO₂ नॅनोट्यूब ॲरेवरील Mo-मिश्रित MnO₂ सारख्या प्रगत इलेक्ट्रोकेमिकली सक्रिय पृष्ठभागांनी, थेट ऑक्सिडीकरण आणि Mn(III/IV) व हायड्रॉक्सिल रॅडिकल्ससारख्या शक्तिशाली मध्यवर्ती ऑक्सिडायझर्सच्या निर्मितीद्वारे सेंद्रिय प्रदूषकांच्या जलद विघटनास उत्प्रेरित केल्याचे दिसून आले आहे, ज्यामुळे प्रक्रियेची परिणामकारकता वाढते.
अकार्बनी प्रदूषके काढून टाकण्यासाठी, KMnO₄ द्रावण पृष्ठभागांवर किंवा मॅट्रिक्समध्ये Pb(II), Cd(II), आणि Cu(II) सारख्या जड धातूंचे ऑक्सिडेशन आणि स्थिरीकरण सुलभ करते. याचे मुख्य कारण म्हणजे KMnO₄ अभिक्रियेदरम्यान MnO₂ सूक्ष्मकणांचे जागेवरच होणारे अवक्षेपण, जे धातू आयन शोषणासाठी भरपूर सक्रिय जागा उपलब्ध करून देतात. याव्यतिरिक्त, KMnO₄ हे हायड्रोचारसारख्या कार्बन-आधारित शोषकांमध्ये ऑक्सिजनयुक्त कार्यात्मक गट जोडून आणि त्यांची जड धातू शोषण्याची क्षमता वाढवून बदल घडवू शकते—जे इलेक्ट्रोप्लेटिंग बाथ तयार करण्यापूर्वी उच्च-शुद्धतेच्या पृष्ठभागाच्या तयारीसाठी महत्त्वपूर्ण आहे.
पृष्ठभागाची अखंडता आणि दूषित घटक काढून टाकण्याची कार्यक्षमता यांच्यात संतुलन राखण्यासाठी पोटॅशियम परमँगनेट द्रावणाची योग्य संहती अत्यंत महत्त्वाची आहे. संहती खूप जास्त असल्यास पृष्ठभागावर अत्याधिक क्षरण किंवा अति-ऑक्सिडीकरण होऊ शकते, तर संहती खूप कमी असल्यास इलेक्ट्रोप्लेटिंगमधील आसंजन शक्ती कमी होऊ शकते आणि असे अवशेष शिल्लक राहू शकतात जे इलेक्ट्रोप्लेटिंग बाथच्या रचनेत अडथळा आणतात.
पृष्ठभाग पूर्व-उपचार प्रक्रियांमध्ये अंमलबजावणी
इलेक्ट्रोप्लेटिंगसाठी पोटॅशियम परमँगनेटला विद्यमान पूर्व-उपचार पद्धतींमध्ये समाविष्ट करण्याची सुरुवात, एका सु-नियंत्रित द्रावण तयार करण्यापासून होते. ही पूर्व-उपचार प्रक्रिया सामान्यतः खालील टप्प्यांनुसार केली जाते:
- पृष्ठभागाची स्वच्छता:यांत्रिक घर्षण किंवा अल्कलाइन वॉशचा वापर करून मोठ्या प्रमाणात माती, ग्रीस किंवा कणमय पदार्थ सुरुवातीला काढून टाकणे.
- KMnO₄ उपचार:सब्सट्रेटला पोटॅशियम परमँगनेटच्या द्रावणात बुडवणे किंवा त्यावर फवारणी करणे. इलेक्ट्रोप्लेटिंगमध्ये, अपेक्षित कार्यक्षमतेने अशुद्धी काढून टाकण्यासाठी पोटॅशियम परमँगनेटच्या द्रावणाची तीव्रता सब्सट्रेटचा प्रकार आणि अशुद्धींच्या प्रमाणाशी जुळणारी असणे आवश्यक आहे.
- प्रतिक्रिया वेळ:पृष्ठभागाची रचना आणि दूषित घटकांच्या प्रकारानुसार, ऑक्सिडेशनसाठी पुरेसा संपर्क वेळ देणे, जो साधारणपणे काही मिनिटांपासून अर्ध्या तासापर्यंत असतो.
- धुणे आणि निष्प्रभ करणे:विघटित अवशेष काढून टाकण्यासाठी पाण्याने पूर्णपणे स्वच्छ धुवा आणि, आवश्यक असल्यास, त्यानंतरच्या इलेक्ट्रोप्लेटिंग बाथ केमिस्ट्रीमध्ये व्यत्यय येऊ नये म्हणून उर्वरित KMnO₄ ला सोडियम बायसल्फाइट किंवा तत्सम रिडक्टंटने निष्प्रभ करा.
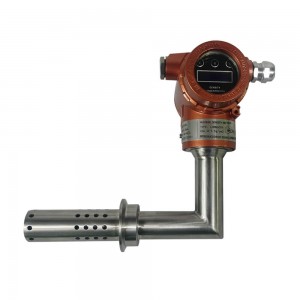
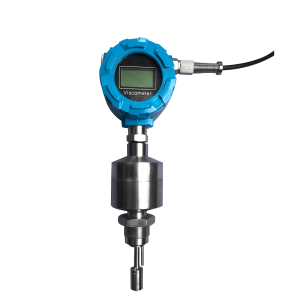
- मध्यस्थ तपासणी:इलेक्ट्रोप्लेटिंगमध्ये इष्टतम आसंजन शक्तीसाठी अवशेष आणि पूर्व-उपचार रसायने पुरेशा प्रमाणात काढून टाकली गेली आहेत आणि पृष्ठभागाची स्थिती स्थिर झाली आहे याची पडताळणी करण्यासाठी लॉनमीटरचे इनलाइन घनता किंवा स्निग्धता मीटर वापरणे.
पृष्ठभागावर प्रक्रिया करण्यासाठी पोटॅशियम परमँगनेट द्रावण तयार करण्याच्या पद्धतीत बदल करून, ही प्रक्रिया तांबे, निकेल किंवा जस्त यांसारख्या वेगवेगळ्या धातूंसाठी अनुकूलित केली जाऊ शकते. अतिऑक्सिडीकरण टाळण्यासाठी पूर्व-प्रक्रियेच्या अंतिम टप्प्यांवर लक्ष ठेवणे आवश्यक आहे, कारण त्यामुळे अंतिम इलेक्ट्रोप्लेटिंगची गुणवत्ता किंवा चिकटण्याची शक्ती धोक्यात येऊ शकते.
क्रोमेट्स किंवा साध्या आम्लांसारख्या पारंपरिक पूर्व-उपचार रसायनांच्या तुलनेत पोटॅशियम परमँगनेटचे अनेक फायदे आहेत. षटसंयुजी क्रोमियम संयुगांपेक्षा ते हाताळण्यास आणि त्याची विल्हेवाट लावण्यास कमी धोकादायक आहे. KMnO₄ च्या व्यापक-स्पेक्ट्रम ऑक्सिडीकरण क्षमतेमुळे ते एकाच टप्प्यात विविध प्रकारचे सेंद्रिय आणि असेंद्रिय प्रदूषक हाताळू शकते, ज्यामुळे आवश्यक पूर्व-उपचार टप्प्यांची संख्या कमी होते. याव्यतिरिक्त, MnO₂ सूक्ष्मकणांची निर्मिती प्रदूषकांचे अधिशोषण सुधारून आणि पूर्व-उपचारित सब्सट्रेट्सवर अधिक एकसमान धातू निक्षेपण सुलभ करून, त्यानंतरच्या पृष्ठभाग तयारीच्या तंत्रांना अधिक प्रभावी बनवू शकते.
थोडक्यात सांगायचे झाल्यास, इलेक्ट्रोप्लेटिंगसाठी पोटॅशियम परमँगनेट हे पृष्ठभाग तयार करण्याच्या तंत्रात सुधारणा करण्यासाठी एक प्रभावी मार्ग आहे, ज्यामुळे काढण्याची कार्यक्षमता आणि अंतिम चिकटण्याची शक्ती या दोन्हीमध्ये नोंदवलेली सुधारणा होते. याची इष्टतम अंमलबजावणी KMnO₄ च्या सांद्रतेवर अचूक नियंत्रण आणि प्रक्रिया देखरेखीसोबतच्या एकीकरणावर अवलंबून असते, जसे की लॉनमीटरसारख्या कंपन्यांकडून उपलब्ध साधनांद्वारे घनता आणि चिकटपणाची पडताळणी करणे.

धातू प्लेटिंग प्रक्रिया
*
चिकटण्याची ताकद आणि कोटिंगची गुणवत्ता सुनिश्चित करणे
पोटॅशियम परमँगनेट ऑक्सिडेशन हे इलेक्ट्रोप्लेटिंग पूर्व-उपचाराचा एक महत्त्वाचा भाग आहे, विशेषतः ABS सारख्या पॉलिमरसाठी. ही पायरी सब्सट्रेटच्या पृष्ठभागाचे रासायनिक आणि भौतिक रूपांतर करून धातूच्या थराच्या आसंजनातील मुख्य आव्हानाला सामोरे जाते.
कार्यपद्धती: पोटॅशियम परमँगनेट चिकटपणाची शक्ती कशी वाढवते
पोटॅशियम परमँगनेट, एक शक्तिशाली ऑक्सिडायझर, इलेक्ट्रोप्लेटिंग पृष्ठभाग तयार करण्याच्या प्रक्रियेदरम्यान पृष्ठभागात बदल घडवते. पॉलिमर सब्सट्रेट्सवर, ते सेंद्रिय पृष्ठभागीय गटांना लक्ष्य करते, विशेषतः ABS प्लॅस्टिकमध्ये आढळणाऱ्या पॉलीब्युटाडाइन डोमेन्समध्ये. ऑक्सिडेशनमुळे दुहेरी बंध तुटतात, ज्यामुळे हायड्रॉक्सिल (–OH) आणि कार्बोक्सिल (–COOH) सारखे ऑक्सिजन-समृद्ध कार्यात्मक गट तयार होतात. हे ध्रुवीय गट पृष्ठभागाची ऊर्जा लक्षणीयरीत्या वाढवतात, ज्यामुळे ओलेपणा सुधारतो आणि त्यानंतरच्या इलेक्ट्रोप्लेटिंग बाथच्या मिश्रणातील धातूच्या आयनांसोबत रासायनिक सुसंगतता वाढते.
त्याचबरोबर, परमँगनेट एचिंगमुळे सूक्ष्म-खरखरीतपणा येतो, ज्यामुळे पृष्ठभागाचे क्षेत्रफळ वाढते आणि भौतिक अँकरिंगसाठी जागा उपलब्ध होतात. या सूक्ष्म आणि नॅनो-स्तरीय टेक्स्चरायझेशनमुळे इंटरफेस जमा झालेल्या धातूच्या थराच्या न्यूक्लिएशन आणि वाढीसाठी अधिक अनुकूल बनतो, ज्यामुळे अखेरीस मेकॅनिकल इंटरलॉक आणि चिकटण्याची ताकद वाढते.
परमँगनेट पूर्व-उपचार, पृष्ठभाग सक्रियकरण आणि लेपाची टिकाऊपणा यांमधील संबंध
इलेक्ट्रोप्लेटिंगच्या पूर्व-उपचार पद्धतींनी रासायनिक कार्यक्षमता आणि भौतिक पोत या दोन्ही गोष्टी अनुकूल केल्या पाहिजेत. जेव्हा पोटॅशियम परमँगनेट अनुकूल परिस्थितीत लावले जाते—साधारणपणे ०.५% ते २% सांद्रतेमध्ये, ६०-८०°C तापमानात ३-१० मिनिटांसाठी—तेव्हा सब्सट्रेटला नुकसान न पोहोचवता पृष्ठभागाचे प्रभावी सक्रियकरण साधले जाते.
एक्सपीएस (XPS) आणि एसईएम (SEM) द्वारे सिद्ध झाल्याप्रमाणे, योग्यरित्या ऑक्सिडाइज्ड पृष्ठभागांमध्ये ऑक्सिजनचे प्रमाण आणि पृष्ठभागाचा खडबडीतपणा लक्षणीयरीत्या जास्त असतो. ही वैशिष्ट्ये अंतिम कोटिंगच्या सुधारित आसंजन आणि टिकाऊपणाशी थेट संबंधित आहेत. वाढलेल्या आसंजन शक्तीमुळे स्तरभंग, फोड येणे आणि थर्मल शॉक सायकलला उत्कृष्ट प्रतिकारशक्ती मिळते, जी ऑटोमोटिव्ह किंवा इलेक्ट्रॉनिक्स उत्पादनासारख्या आव्हानात्मक अनुप्रयोगांमध्ये अत्यंत महत्त्वाची आहे.
शिवाय, पर्यावरणीय घटक परमँगनेट-आधारित पूर्व-प्रक्रियेकडे होणाऱ्या संक्रमणाला गती देत आहेत. नियामक मानकांमुळे क्रोमिक ॲसिडच्या वापरावर निर्बंध येत असल्याने, परमँगनेट ऑक्सिडेशनमुळे धोकादायक कचरा कमी करून तुलनीय किंवा अधिक चांगले आसंजन मिळते. जेव्हा संबंधित सब्सट्रेटनुसार द्रावणाच्या स्थितीमध्ये बदल केला जातो, तेव्हा ही पद्धत पॉलीप्रोपिलीन आणि पॉलीकार्बोनेटसह विविध प्रकारच्या अभियांत्रिकी प्लॅस्टिक्सवर प्रभावी ठरत आहे.
पृष्ठभागाच्या पूर्व-उपचारानंतर चिकट शक्तीच्या मूल्यांकनासाठी प्रमुख निर्देशक
पृष्ठभाग पूर्व-उपचार प्रक्रियेतील पोटॅशियम परमँगनेटच्या टप्प्याच्या परिणामकारकतेचे मूल्यांकन अनेक मोजता येण्याजोग्या निर्देशकांवर केंद्रित असते:
- सालीच्या मजबुतीची चाचणी:सब्सट्रेटपासून प्लेटेड थर काढण्यासाठी आवश्यक असलेल्या बलाचे मोजमाप करते. परमँगनेटने प्रक्रिया केलेल्या ABS साठी, मूल्ये अनेकदा ~8 N/cm (प्रक्रिया न केलेले) पासून >25 N/cm पर्यंत वाढतात, जे या प्रक्रियेचा महत्त्वपूर्ण फायदा दर्शवते.
- खरचटणे आणि घासणे चाचण्या:यांत्रिक विलगनाच्या प्रतिकाराचे मूल्यांकन करा, जे केवळ आसंजन गुणवत्तेचेच नव्हे तर पृष्ठभागाची खडबडपणा आणि कार्यात्मक गट घनता यांच्यातील परस्परसंबंधाचेही प्रतिबिंब दर्शवते.
- औष्णिक चक्र आणि आर्द्रता प्रतिरोध:प्लेटिंग केलेल्या नमुन्यांना तापमान आणि आर्द्रतेतील वारंवार होणाऱ्या बदलांना सामोरे नेऊन, कालांतराने धातू-पॉलिमर इंटरफेसच्या स्थिरतेचे मूल्यांकन केले जाते.
- सूक्ष्मदर्शकीय आणि वर्णपटशास्त्रीय विश्लेषण:SEM आणि XPS पृष्ठभागाच्या आकारविज्ञानाबद्दल आणि मूलद्रव्यीय रचनेबद्दल संख्यात्मक माहिती देतात, ज्यामुळे ऑक्सिजनची एकाग्रता आणि सूक्ष्म-स्थलाकृती यांचा अनुभवाने मोजलेल्या आसंजन मापदंडांशी संबंध जोडता येतो.
औद्योगिक स्तरावरील देखरेखीसाठी, पोटॅशियम परमँगनेट द्रावणाच्या सांद्रतेवर काटेकोर नियंत्रण आणि तिची पुनरावृत्ती सुनिश्चित करणे अत्यंत महत्त्वाचे आहे. येथेच लॉनमीटरसारख्या कंपन्यांद्वारे प्रदान केलेले इनलाइन घनता किंवा स्निग्धता मापन तंत्रज्ञान, प्रत्येक बॅचला द्रावणाची आदर्श स्थिती प्राप्त करून देते, ज्यामुळे पुढील प्लेटिंग परिणामांमध्ये सातत्यपूर्ण गुणवत्तेस मदत होते.
सुरक्षितता, पर्यावरण आणि कार्यप्रणाली विषयक बाबी
इलेक्ट्रोप्लेटिंग प्रक्रिया आणि पृष्ठभाग पूर्व-उपचार कार्यांमध्ये पोटॅशियम परमँगनेट द्रावण हाताळण्यासाठी आरोग्य, सुरक्षा आणि पर्यावरण संरक्षणासाठी मजबूत नियमावलीची आवश्यकता असते. त्याच्या तीव्र ऑक्सिडीकरण गुणधर्म आणि अभिक्रियाशीलतेमुळे, साठवणुकीपासून ते विल्हेवाटीपर्यंतच्या प्रत्येक टप्प्यावर नियामक आणि कार्यान्वयन तपशिलांकडे लक्ष देणे आवश्यक असते.
पोटॅशियम परमँगनेट द्रावणांची योग्य हाताळणी, साठवणूक आणि विल्हेवाट
पोटॅशियम परमँगनेट हाताळताना वैयक्तिक संरक्षक उपकरणे (PPE) वापरणे अत्यावश्यक आहे. त्वचेचा आणि डोळ्यांचा संपर्क टाळण्यासाठी ऑपरेटर्सनी रसायन-प्रतिरोधक हातमोजे, संरक्षक गॉगल्स, फेस शील्ड आणि लॅब कोट वापरावेत. धूळ किंवा वाफ श्वासावाटे आत जाणे टाळण्यासाठी, रसायनासोबत हवेशीर जागेत किंवा फ्युम हूडखाली काम करावे. थेट संपर्क आणि एरोसोलची निर्मिती टाळा—KMnO₄ ची धूळ किंवा धुके धोकादायक असते.
काळजीपूर्वक हाताळणी केल्यास धोकादायक प्रतिक्रिया टाळता येतात. पोटॅशियम परमँगनेट सेंद्रिय पदार्थ, क्षपणकारक आणि आम्लांसोबत तीव्र प्रतिक्रिया देते, ज्यामुळे आग लागण्याचा किंवा स्फोट होण्याचा धोका असतो. इलेक्ट्रोप्लेटिंगसाठीच्या पूर्व-उपचार पद्धतींच्या प्रत्येक टप्प्यावर ते सर्व ज्वलनशील पदार्थ आणि विसंगत रसायनांपासून वेगळे ठेवा.
पोटॅशियम परमँगनेट हवाबंद, गंज-प्रतिरोधक डब्यांमध्ये (शक्यतो HDPE किंवा काचेच्या) थंड, कोरड्या आणि हवेशीर जागेत साठवा. सर्व डब्यांवर अचूक लेबल लावा. सूर्यप्रकाश, उष्णतेचे स्रोत आणि संभाव्य दूषित घटकांपासून दूर ठेवा. भौतिक विलगीकरण अत्यावश्यक आहे: आम्ल, ज्वलनशील पदार्थ किंवा क्षपणकारक पदार्थांसोबत कधीही साठवू नका.
पाणी, माती किंवा गटारांमध्ये कोणत्याही प्रकारची गळती रोखा. साठवणुकीच्या भांड्यांखाली रासायनिक-प्रतिरोधक ट्रे ठेवण्यासारख्या दुय्यम प्रतिबंधामुळे, अपघाती गळती पर्यावरणापर्यंत पोहोचण्यापासून रोखण्यास मदत होते. विल्हेवाट लावण्यासाठी, पोटॅशियम परमँगनेटचे द्रावण धोकादायक कचरा म्हणून व्यवस्थापित करण्यापूर्वी, सामान्यतः नियंत्रित परिस्थितीत योग्य क्षपणकारकाच्या साहाय्याने निष्प्रभ करणे आवश्यक आहे. पाण्याची गुणवत्ता आणि परिसंस्थांचे संरक्षण करण्यासाठी, सर्व साफसफाईचे साहित्य आणि धुण्याचे द्रावण यांची स्थानिक नियमांनुसार विल्हेवाट लावा.
गळती झाल्यास, तात्काळ तो परिसर वेगळा करा आणि प्रज्वलन स्रोत काढून टाका. स्वच्छतेसाठी केवळ अक्रिय, अज्वलनशील शोषकांचा वापर करा. कोरडी रसायने झाडू किंवा व्हॅक्यूमने स्वच्छ करू नका—वैयक्तिक संरक्षक उपकरणांसह (PPE) ओलसर स्वच्छतेस प्राधान्य दिले जाते. गळतीचे सर्व अवशेष धोकादायक कचरा म्हणून हाताळले जातात आणि पर्यावरणीय नियमांनुसार त्यासाठी दस्तऐवजीकरण आवश्यक आहे.
परमँगनेटच्या वापराचे पर्यावरणीय परिणाम आणि नियामक आवश्यकता
पोटॅशियम परमँगनेट जलचरांसाठी विषारी असून पर्यावरणात दीर्घकाळ टिकून राहते. इलेक्ट्रोप्लेटिंग बाथची रचना आणि पृष्ठभाग उपचार प्रक्रियांमध्ये अनपेक्षित गळती रोखणाऱ्या सुरक्षा उपायांचा समावेश असणे आवश्यक आहे. कार्यक्षेत्रात दुय्यम प्रतिबंधक उपाययोजना असाव्यात आणि गळतीसाठी त्यांची नियमितपणे तपासणी केली जावी.
राष्ट्रीय आणि प्रादेशिक नियमांचे पालन करणे अनिवार्य आहे. अमेरिकेत, पर्यावरण संरक्षण एजन्सी (EPA) जलस्रोतांमध्ये परमँगनेट सोडण्यावर कठोर मर्यादा लागू करते. आंतरराष्ट्रीय मानके देखील पोटॅशियम परमँगनेटला एक चिंताजनक पदार्थ म्हणून मान्यता देतात, ज्यामुळे साठा, वापर आणि विल्हेवाटीच्या पद्धतींचे नियमित दस्तऐवजीकरण करणे आवश्यक ठरते. स्थानिक कायदेशीर आवश्यकतांनुसार कोणत्याही अपघाती गळतीची नोंद करणे आवश्यक आहे. नियामक तपासणीमध्ये अनेकदा साठवणुकीची स्थिती, गळती प्रतिसाद योजना आणि घातक कचरा प्रक्रियेचे पालन यावर लक्ष केंद्रित केले जाते.
ऑपरेटर आरोग्य आणि सुरक्षा मार्गदर्शक तत्त्वे
ऑपरेटरना इलेक्ट्रोप्लेटिंग पूर्व-उपचार आणि पृष्ठभाग पूर्व-उपचार प्रक्रियांमध्ये पोटॅशियम परमँगनेटच्या वापरामुळे होणाऱ्या धोक्यांसंबंधी प्रशिक्षण मिळणे आवश्यक आहे. यामध्ये पीपीईचा (PPE) योग्य वापर, गळतीच्या घटना हाताळणे आणि संपर्कात आल्यास प्रतिसाद देणे यांचा समावेश आहे.
प्रथमोपचार नियमांनुसार, त्वचा आणि डोळ्यांशी संपर्क झाल्यास त्वरित पाण्याने धुवावे. श्वासावाटे आत गेल्यास, व्यक्तींना मोकळ्या हवेत न्या आणि वैद्यकीय तपासणी करून घ्या. गिळल्यास, वैद्यकीय मदतीची आवश्यकता आहे—उलट्या करण्याचा प्रयत्न करू नका. कामाच्या ठिकाणी डोळे धुण्याची केंद्रे (आयवॉश स्टेशन्स) आणि आपत्कालीन शॉवर सहज उपलब्ध असणे अनिवार्य आहे.
आपत्कालीन सरावांमध्ये गळती रोखणे, सुरक्षा अधिकाऱ्यांना सूचना देणे आणि स्थलांतरण नियमावली यांचा समावेश असावा. कायदेशीर आणि अंतर्गत जोखीम व्यवस्थापन मानकांची पूर्तता करण्यासाठी घटनांची आणि ऑपरेटर प्रशिक्षणाची नोंद ठेवली पाहिजे.
थोडक्यात सांगायचे झाल्यास, इलेक्ट्रोप्लेटिंगसाठी पोटॅशियम परमँगनेट वापरताना कडक सुरक्षा, पर्यावरणीय आणि कार्यान्वयन नियंत्रणे अत्यंत महत्त्वाची आहेत. ही नियंत्रणे नियामक अनुपालनास आणि कार्यप्रदर्शनाच्या उद्दिष्टांना साहाय्य करतात, जसे की कर्मचारी आणि पर्यावरणाचे संरक्षण करताना इलेक्ट्रोप्लेटिंगमधील चिकटपणाची शक्ती सुधारणे. लॉनमीटरसारख्या कंपन्यांकडून पुरवल्या जाणाऱ्या योग्य देखरेख साधनांमुळे, पृष्ठभागावर प्रक्रिया करण्यासाठी पोटॅशियम परमँगनेटचे द्रावण सुरक्षित आणि विश्वसनीयरीत्या तयार करण्यास आणि प्रक्रियेच्या गुणवत्ता नियंत्रणास अधिक मदत होते.
समस्यानिवारण आणि सर्वोत्तम पद्धती
इलेक्ट्रोप्लेटिंग प्रक्रियेतील आसंजन आणि गुणवत्तेतील त्रुटी अनेकदा पृष्ठभागाच्या पूर्व-उपचार प्रक्रियेतील समस्यांमध्ये रुजलेल्या असतात, विशेषतः पोटॅशियम परमँगनेट द्रावण वापरताना. त्रुटींचा मागोवा पूर्व-उपचारापर्यंत घेण्यासाठी एक पद्धतशीर निदान तपासणी सूची आवश्यक आहे. इलेक्ट्रोप्लेटिंग बाथमधील पोटॅशियम परमँगनेट द्रावणाच्या सांद्रतेची पडताळणी करणे आणि सातत्यपूर्ण पृष्ठभागीय ऑक्सिडीकरणासाठी द्रावणाची तयारी सुनिश्चित करणे हे प्रमुख घटक आहेत. चुकीची सांद्रता, अपुरे तापमान नियंत्रण किंवा अपुरा एक्सपोजर वेळ यांमुळे अनेकदा अपूर्ण पृष्ठभाग सक्रियकरण होते, ज्यामुळे इलेक्ट्रोप्लेटिंगमधील आसंजन शक्ती कमी होऊ शकते आणि कमकुवत बंध तयार होऊ शकतात.
मशीनिंग ऑइल किंवा पूर्वीच्या कोटिंग्जचे अवशेष यांसारखे शिल्लक राहिलेले दूषित घटक, संपूर्ण स्वच्छता आणि धुलाईच्या प्रक्रियेद्वारे काढून टाकले पाहिजेत. कोणतेही शिल्लक राहिलेले परमँगनेट क्षार किंवा सेंद्रिय अवशेष इलेक्ट्रोप्लेटिंगच्या गुणवत्तेवर पोटॅशियम परमँगनेटच्या सांद्रतेचा होणारा परिणाम लक्षणीयरीत्या कमी करू शकतात. अतिरिक्त पोटॅशियम परमँगनेटमुळे किंवा दीर्घकाळ संपर्कात राहिल्यामुळे होणारे ओव्हर-एचिंग, ठिसूळ पृष्ठभाग तयार करू शकते, जे विलग होण्यास (डिलेमिनेशन) प्रवण असतात. प्रत्येक टप्प्यावर पोटॅशियम परमँगनेट द्रावणाची सांद्रता इष्टतम राहील याची खात्री करण्यासाठी, बाथचे तापमान, पीएच आणि संपर्काचा कालावधी यांची नोंद ठेवली पाहिजे आणि त्यावर लक्ष ठेवले पाहिजे. सब्सट्रेटमधील भिन्नतेची देखील नोंद केली पाहिजे, कारण रेझिन किंवा फिलरच्या प्रमाणातील फरकांमुळे पूर्व-उपचारांना मिळणारा प्रतिसाद बदलू शकतो, ज्यामुळे इलेक्ट्रोप्लेटिंगमधील आसंजन शक्तीवर परिणाम होतो.
निदानात्मक तपासणी सूची:
- इलेक्ट्रोप्लेटिंग बाथची रचना पोटॅशियम परमँगनेट आणि इतर घटकांसाठी विहित मानकांची पूर्तता करते याची खात्री करा.
- बाथची सुसंगतता तपासण्यासाठी लॉनमीटरच्या इनलाइन डेन्सिटी मीटरची नियमितपणे तपासणी आणि कॅलिब्रेशन करा.
- पोटॅशियम परमँगनेट द्रावणाची इष्टतम सांद्रता टिकवून ठेवण्यासाठी, पृष्ठभाग तयार करण्याच्या संपूर्ण प्रक्रियेदरम्यान बाथचे तापमान आणि pH यांचे निरीक्षण करा.
- ऑक्सिडेशनची पातळी तपासण्यासाठी आणि पृष्ठभागाचे एकसमान सक्रियकरण सुनिश्चित करण्यासाठी, संपर्क कोन मापन आणि एफटीआयआर (FTIR) यांसारख्या पृष्ठभाग वैशिष्ट्यीकरण साधनांचा वापर करा.
- एकसंध, आसंजक किंवा आधारस्तराशी संबंधित अपयशांमधील फरक ओळखण्यासाठी यांत्रिक आसंजन चाचणी (उदा., लॅप शीअर किंवा पुल-ऑफ चाचण्या) करा.
- सबस्ट्रेट बॅच क्रमांकांची नोंद करा आणि पूर्व-प्रक्रिया व चिकट पदार्थ लावण्यादरम्यान निर्धारित वेळेचे पालन करा.
सुसंगततेसाठी प्रक्रिया पॅरामीटर्स समायोजित करणे महत्त्वाचे आहे. इनलाइन डेन्सिटी मीटर्समधून मिळणाऱ्या मॉनिटरिंग डेटाचा वापर करून प्रक्रिया पॅरामीटर्समध्ये सुधारणा केली पाहिजे, कारण हे मीटर्स इलेक्ट्रोप्लेटिंग बाथच्या रचनेसाठी रिअल-टाइम मूल्ये प्रदान करतात. उदाहरणार्थ, जर घनतेच्या मोजमापांवरून पोटॅशियम परमँगनेटची कमतरता दिसून आली, तर अपेक्षित सांद्रता पूर्ववत करण्यासाठी डोसिंग दर समायोजित केले पाहिजेत. जर घनतेच्या वाचनांवरून परमँगनेटचे प्रमाण जास्त असल्याचे सूचित होत असेल, तर ओव्हर-एचिंग टाळण्यासाठी डोसिंग कमी करा किंवा डायल्यूशन वाढवा. बाथच्या तापमानावर नियंत्रण ठेवल्याने पृष्ठभागाचे प्रभावी सक्रियकरण टिकवून ठेवण्यास मदत होते, ज्यामुळे आसंजन (adhesion) अयशस्वी होण्याचा धोका कमी होतो. पृष्ठभागाचा संपर्क वाढवण्यासाठी आणि असमान प्रक्रिया टाळण्यासाठी, बुडवून ठेवण्याच्या प्रक्रियेदरम्यान ढवळण्याचे दर प्रमाणित करणे आवश्यक आहे.
बाथ दूषित होण्यापासून रोखण्यासाठी आणि उच्च-गुणवत्तेचे इलेक्ट्रोप्लेटिंग परिणाम टिकवून ठेवण्यासाठी देखभालीची नियमित कामे आवश्यक आहेत. अवशेषांचा किंवा अवक्षेपांचा साठा नाहीसा करण्यासाठी, टाक्या आणि पाईपलाईनसह सर्व ओल्या प्रक्रियेच्या उपकरणांची नियमितपणे तपासणी आणि स्वच्छता करा.लॉनमीटर इनलाइन घनता मीटरबाथमधील बदलांचा रिअल-टाइम मागोवा घेणे; घनतेतील अचानक बदल अनेकदा दूषितीकरण किंवा रासायनिक विघटनाचे संकेत देतात. मॉनिटरिंग उपकरणांचे नियोजित कॅलिब्रेशन स्थापित करा आणि इलेक्ट्रोप्लेटिंग प्रक्रियेतील ट्रेंड डेटाच्या आधारे देखभालीचे अंतराल समायोजित करा. ऑपरेटिंग मार्गदर्शक तत्त्वांनुसार नियमित अंतराने बाथ सोल्युशन बदला, विशेषतः जर कणांची संख्या किंवा न गाळलेले अवशेष निर्धारित मर्यादेपेक्षा जास्त असतील. क्लिनिंग सायकलपासून ते डिव्हाइस कॅलिब्रेशनपर्यंत, प्रत्येक गोष्टीची बारकाईने नोंद ठेवल्याने पृष्ठभागाच्या उपचारासाठी पोटॅशियम परमँगनेट सोल्युशनची इष्टतम तयारी टिकवून ठेवण्यास मदत होते आणि बाथची रचना व दूषितीकरणाशी संबंधित अपयश कमी होते.
या निदान आणि देखभाल नियमावलींचे नियमित पालन केल्याने सातत्यपूर्ण, विश्वसनीय इलेक्ट्रोप्लेटिंग पृष्ठभाग तयार करण्याच्या तंत्रांना आधार मिळतो आणि इलेक्ट्रोप्लेटिंगमधील आसंजन शक्ती सुधारण्याच्या पद्धतींना चालना मिळते. लॉनमीटरच्या इनलाइन डेन्सिटी मीटर्समधील प्रक्रिया डेटाचा समावेश केल्याने प्रक्रिया पॅरामीटर्समध्ये सक्रियपणे बदल करणे शक्य होते, ज्यामुळे अखेरीस आसंजनातील अपयश कमी होते आणि उत्पादनाच्या सर्व बॅचेसमध्ये एकसमान परिणाम सुनिश्चित होतात.






वारंवार विचारले जाणारे प्रश्न (FAQs)
इलेक्ट्रोप्लेटिंग पूर्व-उपचाराचा उद्देश काय आहे?
इलेक्ट्रोप्लेटिंग पूर्व-उपचार हे पृष्ठभागाच्या पूर्व-उपचार प्रक्रियांसाठी आवश्यक आहे, ज्याचा उद्देश धातूचे निक्षेपण करण्यापूर्वी अशुद्ध घटक काढून टाकणे आणि सब्सट्रेटला तयार करणे हा असतो. यामध्ये तेल, ग्रीस, ऑक्साईड आणि सूक्ष्म कण काढून टाकणे समाविष्ट आहे, जे चिकटण्याच्या आणि आच्छादनाच्या प्रक्रियेत अडथळा आणू शकतात. पूर्व-उपचारामुळे पृष्ठभागाचा खडबडीतपणा आणि रासायनिक अभिक्रियाशीलता अनुकूलित होते, ज्यामुळे इलेक्ट्रोडिपॉझिटेड थराचे एकसमान निक्षेपण शक्य होते. ॲल्युमिनियम मिश्रधातू आणि ३डी-प्रिंटेड प्लॅस्टिकसारख्या सब्सट्रेट्सना विश्वसनीय कोटिंग गुणवत्तेसाठी आणि खड्डे किंवा फोडांसारखे दोष कमी करण्यासाठी विशेष पूर्व-उपचार पद्धतींची आवश्यकता असते.
पोटॅशियम परमँगनेट इलेक्ट्रोप्लेटिंग प्रक्रियेची कार्यक्षमता कशी वाढवते?
इलेक्ट्रोप्लेटिंगसाठी पोटॅशियम परमँगनेटचा वापर स्वच्छतेच्या टप्प्यात एक शक्तिशाली ऑक्सिडायझर म्हणून केला जातो. ते सेंद्रिय आणि काही असेंद्रिय अवशेषांशी कार्यक्षमतेने अभिक्रिया करते, ज्यामुळे ते सब्सट्रेटच्या पृष्ठभागावरून काढून टाकले जातात. या ऑक्सिडेटिव्ह क्रियेमुळे एक स्वच्छ, अधिक रासायनिक दृष्ट्या सक्रिय पृष्ठभाग तयार होतो, ज्यामुळे इलेक्ट्रोप्लेटिंगमध्ये उत्कृष्ट आसंजन शक्ती आणि उत्तम कोटिंग कार्यक्षमता प्राप्त होते. निष्क्रिय ऑक्साईड तयार होण्याची शक्यता असलेल्यांसारख्या आव्हानात्मक सब्सट्रेट्ससाठी, पृष्ठभाग उपचारासाठी पोटॅशियम परमँगनेट द्रावण तयार केल्याने पृष्ठभागाची सक्रियता लक्षणीयरीत्या वाढते.
पोटॅशियम परमँगनेट द्रावणाच्या सांद्रतेवर लक्ष ठेवणे महत्त्वाचे का आहे?
इलेक्ट्रोप्लेटिंगमध्ये पोटॅशियम परमँगनेट द्रावणाची सांद्रता काळजीपूर्वक नियंत्रित केली पाहिजे. जर सांद्रता इष्टतम पातळीपेक्षा कमी झाली, तर अपूर्ण स्वच्छता होते, ज्यामुळे चिकटण्याची शक्ती कमी होते आणि चिकटण्यात अपयश येण्याची शक्यता असते. जर द्रावण खूप जास्त सांद्र असेल, तर अतिरिक्त एचिंगमुळे सब्सट्रेटला नुकसान पोहोचू शकते किंवा ते खडबडीत होऊ शकते, ज्यामुळे दोष निर्माण होतात. पोटॅशियम परमँगनेट द्रावणाची इष्टतम सांद्रता अशुद्ध घटक कार्यक्षमतेने काढून टाकण्याची खात्री देते आणि सब्सट्रेटची अखंडता टिकवून ठेवते, ज्याचा थेट परिणाम इलेक्ट्रोप्लेटिंग बाथच्या रचनेवर आणि अंतिम कोटिंगच्या गुणवत्तेवर होतो.
मी पोटॅशियम परमँगनेट द्रावणाची सांद्रता अचूकपणे कशी मोजू शकेन?
प्रयोगशाळा सामान्यतः पोटॅशियम परमँगनेटची पातळी मोजण्यासाठी टायट्रिमेट्रिक विश्लेषणावर अवलंबून असतात. हे रासायनिक तंत्र उच्च अचूकतेने सांद्रता निश्चित करते, परंतु ते वेळखाऊ आहे. अखंड प्रक्रिया नियंत्रणासाठी, लॉनमीटरचे घनता किंवा स्निग्धता मापक यांसारखे इनलाइन सेन्सर्स थेट इलेक्ट्रोप्लेटिंग बाथमध्ये स्थापित केले जाऊ शकतात. हे द्रावणाच्या सांद्रतेशी संबंधित भौतिक मापदंडांचे रिअल-टाइम निरीक्षण प्रदान करतात, ज्यामुळे अचूक प्रक्रिया समायोजनास मदत होते आणि उत्पादकता सुधारते.
इलेक्ट्रोप्लेटिंगच्या पूर्व-उपचारामध्ये पोटॅशियम परमँगनेटचा वापर सर्व धातूंसाठी करता येतो का?
पोटॅशियम परमँगनेट विविध धातूंसाठी वापरता येत असले तरी, त्याची उपयुक्तता सब्सट्रेटच्या रासायनिक अभिक्रियाशीलतेवर अवलंबून असते. उदाहरणार्थ, ॲल्युमिनियमवर वेगाने ऑक्साईड तयार होत असल्यामुळे, त्यासाठी विशेष पूर्व-उपचार पद्धतींची आवश्यकता असते; त्याचा अयोग्य वापर केल्यास पृष्ठभागावर अवांछित अभिक्रिया किंवा नुकसान होऊ शकते. प्रत्येक सामग्री आणि वापरासाठी सुसंगततेचे मूल्यांकन करा. पृष्ठभाग तयार करण्याची तंत्रे सर्वोत्तम करण्यासाठी आणि सब्सट्रेटवर होणारे प्रतिकूल परिणाम टाळण्यासाठी, इलेक्ट्रोप्लेटिंगसाठीच्या पूर्व-उपचार पद्धतींमध्ये नेहमीच बदल केला पाहिजे.
पोस्ट करण्याची वेळ: ०८-डिसेंबर-२०२५


