

रबर रोलरच्या निर्मितीसाठी इनलाइन घनता मापन अत्यावश्यक आहे. यामुळे मिश्रण आणि कोटिंग दरम्यान रबर कंपाऊंडच्या सुसंगततेचे रिअल-टाइम निरीक्षण करणे शक्य होते, जेणेकरून फिलरचे असमान वितरण किंवा भेसळ यांसारखे दोष लवकर ओळखता येतात. यामुळे निकृष्ट दर्जाचे उत्पादन टाळले जाते, स्क्रॅप कमी होतो, एकसमान व्हल्कनायझेशन आणि कोअर-रबरचे मजबूत बंधन सुनिश्चित होते, तसेच औद्योगिक गुणवत्ता मानकांची पूर्तता करण्यासाठी महत्त्वपूर्ण असलेली बॅच-टू-बॅच कार्यक्षमतेतील सुसंगतता टिकून राहते.
रबर रोलर उत्पादनाचा परिचय
रबर रोलर निर्मिती प्रक्रियेमध्ये दंडगोलाकार घटक तयार करण्यासाठी अनेक काळजीपूर्वक नियंत्रित टप्प्यांचा समावेश असतो, ज्यातील प्रत्येक घटक एका मजबूत धातूच्या गाभ्यापासून आणि अचूकतेने तयार केलेल्या रबराच्या थरापासून बनलेला असतो. हे घटक मटेरियल हँडलिंग, प्रिंटिंग आणि सरफेस फिनिशिंग यांसारख्या औद्योगिक कामांसाठी कठोर मानकांनुसार तयार केले जातात. रबर रोलर निर्मिती प्रकल्पाच्या उभारणीसाठी सामान्यतः गाभा तयार करणे, रबर मिश्रण, आकार देणे, बंधन, व्हल्कनायझेशन आणि अंतिम फिनिशिंगसाठी विशेष उपकरणांची आवश्यकता असते, ज्यामुळे उत्पादकांना विविध कार्यात्मक गरजांनुसार रोलर्स तयार करता येतात.

रबर रोलर उत्पादन
*
रबर रोलर्स अनेक औद्योगिक उपयोगांमध्ये एक लवचिक इंटरफेस प्रदान करून महत्त्वपूर्ण भूमिका बजावतात, जो नाजूक हाताळणी आणि यांत्रिक शक्ती यांच्यात संतुलन साधतो. ते कापड, कागद, फिल्म्स आणि शीट्स यांसारख्या साहित्याला ओरखडे आणि नुकसान होण्यापासून वाचवतात, नियंत्रित पकड कायम ठेवतात, तसेच आघात शोषून घेतात आणि यंत्रांचे कंपन कमी करतात. त्यांच्या कार्यात्मक बहुविधतेमुळे ते छपाई, पॅकेजिंग, कागद प्रक्रिया आणि वस्त्र उत्पादनातील ऑटोमेशन लाइन्सचा अविभाज्य भाग बनतात.
उद्योगात रबर रोलर्स वापरण्याचे मुख्य फायदे त्यांच्या विश्वसनीयता, टिकाऊपणा आणि गरजेनुसार तयार केलेल्या कामगिरीमुळे मिळतात. रबराच्या व्हल्कनायझेशन प्रक्रियेमुळे, योग्यरित्या तयार केलेले आणि प्रक्रिया केलेले रबर कोटिंग्ज उत्कृष्ट झीज आणि घर्षण प्रतिरोधकता प्रदान करतात, ज्यामुळे इलास्टोमर मॅट्रिक्समध्ये मजबूत क्रॉस-लिंक बंध तयार होतात. हे बंध रोलरच्या पृष्ठभागाला लवचिकता टिकवून ठेवण्यास, रसायनांना प्रतिकार करण्यास आणि दीर्घ सेवा चक्रांमध्ये त्याचे यांत्रिक गुणधर्म कायम ठेवण्यास सक्षम करतात.
स्टीम-हीटेड मोल्ड कास्टिंग, ऑटोक्लेव्ह क्युरिंग आणि हॉट-एअर टनेलिंग यांसारख्या रबर व्हल्कनायझेशन पद्धतींमुळे उत्पादकांना रबर व्हल्कनायझेशनचे तापमान आणि वेळ अचूकपणे नियंत्रित करता येते, ज्यामुळे विशिष्ट वापरासाठी सर्वोत्तम क्युरिंग सुनिश्चित होते. नॅनो-फिलर्स आणि मॉडिफायर्सचा समावेश करण्यासारख्या मटेरियल सायन्समधील प्रगतीमुळे समर्थित असलेले रबर व्हल्कनायझेशनचे फायदे, आधुनिक रोलर उत्पादनामध्ये सुधारित सेवा आयुष्य, कमी देखभाल खर्च आणि उत्कृष्ट कार्यान्वयन सातत्य यांमध्ये रूपांतरित होतात.
प्रगत रबर कोटिंग तंत्रज्ञान आणि काटेकोर उत्पादन प्रक्रियांचा उपयोग करून, उत्पादक असे रोलर्स तयार करतात, ज्यात इंजिनिअर्ड धातूचा कणखरपणा आणि इलॅस्टोमेरिक सामग्रीची कार्यात्मक अनुकूलता यांचा संगम असतो. याचा परिणाम म्हणजे एक असे उत्पादन, जे आजच्या उत्पादन वातावरणात आवश्यक असलेल्या उच्च मानकांची पूर्तता करते आणि अवघड कामे करण्याची क्षमता व सामग्रीनुसार संवेदनशील अचूकता यांमधील अंतर भरून काढते.
कच्चा माल आणि रबर मिश्रण
मुख्य सामग्रीची निवड आणि तयारी
रबर रोलर उत्पादन प्रक्रियेमध्ये सर्वोत्तम रोलर कोअर मटेरियलची निवड करणे हे पायाभूत आहे. स्टील, ॲल्युमिनियम आणि कंपोझिट मटेरियल हे तीन मुख्य पर्याय कार्यक्षमतेच्या गरजा, उत्पादनविषयक बाबी आणि कार्यान्वयन वातावरण यांवर अवलंबून असतात.
स्टील रोलर कोअर्स जास्त भाराखाली उच्च टिकाऊपणा, आघात प्रतिरोध आणि आकारमान स्थिरता प्रदान करतात. जिथे झीज आणि थकवा प्रतिरोधाला प्राधान्य दिले जाते, जसे की उच्च-भाराच्या औद्योगिक अनुप्रयोगांमध्ये, तिथे त्यांचा वापर केला जातो. ॲल्युमिनियम कोअर्स वजनाने हलके, अधिक लवचिक असतात आणि उत्तम गंज-प्रतिरोध देतात, ज्यामुळे वजनाच्या बाबतीत संवेदनशील किंवा कमी प्रमाणात उत्पादित होणाऱ्या रोल्सना फायदा होतो. तथापि, स्टील आणि प्रगत कंपोझिट्सच्या तुलनेत त्यांची ताणशक्ती आणि थकवा-प्रतिरोध कमी असतो, ज्यामुळे खडतर वातावरणात त्यांचा वापर मर्यादित होतो.
कार्बन फायबर-प्रबलित पॉलिमरपासून सामान्यतः बनवलेले कंपोझिट कोअर, उच्च-शक्तीच्या स्टीलच्या बरोबरीची ताकद आणि कडकपणा देतात, पण त्यांचे वजन लक्षणीयरीत्या कमी असते. हे साहित्य अशा अनुप्रयोगांसाठी योग्य आहे, जिथे संरचनात्मक कार्यक्षमता आणि वजन कमी करणे या दोन्हीची आवश्यकता असते. अभ्यासातून असे दिसून येते की आधुनिक कंपोझिट्स यांत्रिक ताकद आणि टिकाऊपणा या दोन्ही बाबतीत ॲल्युमिनियमपेक्षा सरस ठरू शकतात, आणि जिथे संतुलित कार्यप्रदर्शन वैशिष्ट्यांची आवश्यकता असते, तिथे नवीन मेटल मॅट्रिक्स कंपोझिट्स (MMCs) झीज आणि थकवा प्रतिरोधक क्षमता आणखी वाढवतात.
रबर कोटिंग प्रक्रियेदरम्यान आवश्यक भौमितिक अचूकता मिळवण्यासाठी आणि आसंजन (adhesion) इष्टतम करण्यासाठी, निवडलेल्या कोणत्याही कोअर मटेरियलचे मशीनिंग आणि पृष्ठभागाची तयारी अत्यंत महत्त्वाची असते. पृष्ठभागाचा खडबडीतपणा आणि स्वच्छता यांचा कोअर आणि रबरच्या थरामधील बंधनावर थेट परिणाम होतो. या टप्प्यात सामान्यतः अचूक टर्निंग किंवा ग्राइंडिंग केले जाते, ज्यानंतर पृष्ठभागावर पूर्व-उपचार प्रक्रिया केल्या जातात. अल्ट्रासोनिक-सहाय्यित पृष्ठभागाच्या तयारीमुळे सूक्ष्म-स्तरीय खडबडीतपणा वाढतो, अशुद्ध घटक काढून टाकले जातात आणि विशेषतः धातू-ते-रबर बंधनांमध्ये टिकाऊ आसंजनाला चालना मिळते, हे सिद्ध झाले आहे.
हायड्रोजन पेरॉक्साइडचा वापर किंवा ॲसिड एचिंग यांसारख्या रासायनिक प्रक्रिया, कोअरच्या पृष्ठभागाला सूक्ष्म-संरचनात्मक स्तरावर अधिक सुधारित करतात. या प्रक्रिया रासायनिक रचना बदलून आणि पृष्ठभागावरील ध्रुवीय गटांची संख्या वाढवून चिकटण्याचे गुणधर्म सुधारतात, जे यांत्रिक आणि सूक्ष्मदर्शकीय विश्लेषणातून सिद्ध होते. चुंबकीय फ्लक्स गळतीसारख्या अविनाशी चाचणी पद्धतींसहित, बंधनापूर्वीची तपासणी कोअरची अखंडता सुनिश्चित करते आणि कोणतेही दोष किंवा अनियमितता ओळखते, ज्यामुळे वापरादरम्यान नंतर बंधन अयशस्वी होण्यापासून संरक्षण मिळते.
रबर कंपाऊंड फॉर्म्युलेशन
रबर कंपाऊंडची रचना रोलरचे भौतिक आणि यांत्रिक गुणधर्म त्याच्या अंतिम वापराच्या गरजेनुसार तयार करते. नैसर्गिक रबर उत्कृष्ट ताणशक्ती, लवचिकता आणि प्रत्यास्थता प्रदान करते, ज्यामुळे ज्या प्रक्रियांमध्ये हे गुणधर्म आवश्यक असतात आणि तीव्र रसायने किंवा उच्च तापमानाचा संपर्क मर्यादित असतो, तिथे त्याला प्राधान्य दिले जाते. तेल, सॉल्व्हेंट्स किंवा उच्च तापमानाच्या संपर्कात येणाऱ्या रोलर ॲप्लिकेशन्ससाठी, नायट्राइल, स्टायरीन-ब्युटाडाइन आणि विशेष पॉलीआयसोप्रीन यांसारख्या कृत्रिम रबरांची निवड केली जाते, कारण त्यांच्यात रसायने, उष्णता आणि वृद्धत्वाला अधिक प्रतिकार करण्याची क्षमता असते.
आवश्यक कडकपणा, लवचिकता आणि कार्यक्षमतेचा टिकाऊपणा मिळवण्यासाठी विविध मिश्रके एकत्रित करण्याला कंपाऊंडिंग म्हणतात. ताणशक्ती आणि घर्षण प्रतिरोध वाढवण्यासाठी कार्बन ब्लॅकचा मोठ्या प्रमाणावर वापर केला जातो. लाकडाच्या भुशासारख्या टिकाऊ फिलर्सचा योग्य प्रमाणात वापर केल्यास खर्च कमी होतो, तसेच औष्णिक स्थिरता आणि कंपाऊंडचा कडकपणा वाढतो. प्रगत नॅनो-ॲडिटिव्ह्ज, विशेषतः कार्बन नॅनोट्यूब्स, पृष्ठभागाचा कडकपणा आणि उष्णता प्रतिरोध मोठ्या प्रमाणात वाढवतात, ज्यामुळे आव्हानात्मक उपयोगांमध्ये रोलरची कार्यक्षमता सर्वोत्तम होते.
रबर कंपाऊंडिंगच्या प्रक्रियेतील गुणवत्ता ही एकसंध मिश्रणावर मोठ्या प्रमाणावर अवलंबून असते. औद्योगिक क्षेत्रात, अंतर्गत मिक्सर्सना त्यांच्या उच्च शियर देण्याच्या क्षमतेमुळे पसंती दिली जाते, ज्यामुळे फिलर्स आणि मजबुती देणाऱ्या घटकांचे सूक्ष्म विखुरण सुलभ होते. उच्च-कार्यक्षम नॅनोफिलर्स आणि सिलिका विखुरताना, पारंपरिक कोरड्या मिश्रणाच्या तुलनेत ओल्या मिश्रण पद्धती अधिक फायदेशीर ठरल्या आहेत, ज्यामुळे उत्कृष्ट एकसमानता आणि सुधारित यांत्रिक गुणधर्म प्राप्त होतात. तापमान, रोटरचा वेग आणि वेळ यांसारख्या मिश्रणाच्या परिस्थितीतील सातत्य हे थेट पुढे जाणाऱ्या रोलरच्या एकसमान कार्यक्षमतेत आणि विश्वासार्हतेत रूपांतरित होते.
रबराच्या व्हल्कनायझेशन प्रक्रियेपूर्वी दोषरहित कंपाऊंडची खात्री करणे हे अंतिम रोलरच्या टिकाऊपणा, आकारमानातील स्थिरता आणि कार्यक्षमतेसाठी अत्यंत महत्त्वाचे आहे. कच्च्या मालाच्या आणि कोअरच्या निवडीपासून ते कंपाऊंडची निर्मिती आणि मिश्रणापर्यंतच्या प्रत्येक टप्प्यावर योग्य तयारी आणि नियंत्रण ठेवल्याने, जटिल औद्योगिक मागण्यांना तोंड देण्यास सक्षम असलेले रोलर्स तयार होतात.

रबर कोटिंग प्रक्रिया तंत्रे
साच्यात ओतकाम आणि साचे घट्ट करणे
रबर रोलरच्या निर्मिती प्रक्रियेमध्ये गुंतागुंतीचे आकार आणि अचूक सहनशीलता (टॉलरन्स) मिळवण्यासाठी मोल्ड कास्टिंग अत्यंत महत्त्वाचे आहे. या पद्धतीमध्ये, अपेक्षित रोलर प्रोफाइलनुसार खास तयार केलेल्या मोल्डमध्ये कच्चा रबर ठेवला जातो. या मोल्डमुळे पृष्ठभागावरील गुंतागुंतीची वैशिष्ट्ये, खाचा किंवा विविध व्यासांचे भाग तयार करता येतात, जे इतर पद्धतींनी कार्यक्षमतेने साध्य करता येत नाहीत. उदाहरणार्थ, एकात्मिक ट्रेड पॅटर्न असलेला प्रिंटिंग रोलर सामान्यतः मोल्ड कास्टिंग वापरून तयार केला जातो.
क्युरिंग मोल्ड्स—ज्यांना व्हल्कनायझेशन मोल्ड्स असेही म्हणतात—दुहेरी भूमिका बजावतात. ते अंतिम उत्पादनाचा आकार निश्चित करतात आणि बंद पोकळीमध्ये रबराचे नियंत्रित व्हल्कनायझेशन शक्य करतात. क्युरिंग मोल्ड्सचे अनेक प्रकार आहेत. मोठ्या व्यासाच्या रोलर्ससाठी कॉम्प्रेशन मोल्ड्स प्रचलित आहेत; ट्रान्सफर मोल्ड्स मध्यम जटिलतेसाठी योग्य आहेत, आणि इंजेक्शन मोल्ड्स उच्च-सुस्पष्टता असलेल्या, गुंतागुंतीच्या आकारांसाठी वापरले जातात. प्रत्येक प्रकार रबर आणि मोल्डच्या पृष्ठभागांमध्ये घनिष्ठ संपर्क सुनिश्चित करतो, ज्यामुळे एकसमान क्युरिंगला चालना मिळते आणि पोकळ्या कमी होतात.
मोल्ड कास्टिंगच्या टप्प्यातील यश हे प्रक्रिया पॅरामीटर्सच्या अचूक व्यवस्थापनावर अवलंबून असते. संपूर्ण मोल्डमध्ये एकसमान उष्णता हस्तांतरण राखण्यासाठी, क्युरिंग तापमान, जे साधारणपणे १४०°C ते १८०°C दरम्यान असते, ते काटेकोरपणे नियंत्रित करणे आवश्यक असते. मोल्डिंग दाबामुळे रबराच्या पृष्ठभागाच्या फिनिशवर आणि अडकलेली हवा काढून टाकण्यावर परिणाम होतो. रोलरचा आकार आणि रबराच्या फॉर्म्युलेशननुसार, काही मिनिटांपासून ते तासांपर्यंतचा अचूक क्युरिंग कालावधी, अंतिम वापराच्या कामगिरीसाठी आवश्यक असलेल्या व्हल्कनायझेशनच्या प्रमाणावरून मोजला जातो. जास्त तापमान किंवा वेळेमुळे रिव्हर्जन होऊ शकते, ज्यामुळे यांत्रिक शक्ती कमी होते.
साच्यातील तापमान प्रवणतेचे मॉडेलिंग करण्यासाठी, रोलरमधील ताणाच्या उत्क्रांतीचे व्यवस्थापन करण्यासाठी आणि इष्टतम प्रक्रिया मर्यादा निश्चित करण्यासाठी थर्मो-मेकॅनिकल सिम्युलेशन्सचा वापर वाढत्या प्रमाणात केला जात आहे. अशी सिम्युलेशन्स हे भाकीत करतात की औष्णिक वाहकता आणि पदार्थाची जाडी एकमेकांशी आंतरक्रिया करून क्युरिंगच्या एकसमानतेवर कसा प्रभाव टाकतात, ज्यामुळे डेटा-आधारित पद्धतीने मोल्डिंग सायकलमध्ये बदल करणे शक्य होते. या पॅरामीटर्सच्या अनुभवजन्य ऑप्टिमायझेशनमुळे उत्पादनातील ऊर्जेचा वापर कमी होऊन तन्यता शक्ती आणि टिकाऊपणामध्ये लक्षणीय सुधारणा होते, असे दिसून आले आहे.
एक्सट्रूजन मोल्डिंग
एक्सट्रूजन मोल्डिंग ही एक अखंड पद्धत आहे, जी रोलर कोअरवर रबराचे एकसमान थर लावण्यासाठी मोठ्या प्रमाणावर वापरली जाते. या प्रक्रियेत, मिश्रित रबर एक्सट्रूडरमधून पुढे पाठवले जाते, गरम केले जाते आणि रोलरच्या आकारानुसार बनवलेल्या डायमधून दाबून बाहेर काढले जाते. रबर एका अखंड प्रोफाइलच्या रूपात बाहेर येते, जे नंतर धातूच्या रोलर कोअरभोवती गुंडाळले किंवा लावले जाते. जिथे कोटिंगची जाडी एकसारखी असणे आणि उत्पादन दर जास्त असणे आवश्यक असते, तिथे ही पद्धत उत्कृष्ट ठरते.
या तंत्रात प्रक्रिया नियंत्रण हे केंद्रस्थानी आहे. जाडी ही डायची रचना, मटेरियल फीड रेट आणि एक्सट्रूजन तापमानावर अवलंबून असते, ज्यांचे उत्पादन लाइनवर अनेकदा प्रत्यक्ष निरीक्षण केले जाते. एक्सट्रूजनचा वेग अचूकपणे कॅलिब्रेट करून आणि रोलर व डायची संरेखन (अलाइनमेंट) समायोजित करून एकसमानता साधली जाते. एक्सट्रूडरमध्ये तापमानातील फरकामुळे असमान क्युरिंग होऊ शकते, ज्यामुळे हवेचे खिसे, खराब आसंजन किंवा असमान व्यास यांसारखे दोष निर्माण होतात.
रबर रोलर एक्सट्रूजनमधील सामान्य समस्यांमध्ये क्युरिंगनंतर मटेरियलचे आकुंचन, पृष्ठभागाचा खडबडीतपणा आणि कोअर-रबरचे विलग होणे यांचा समावेश होतो. यावरील उपायांमध्ये एक्सट्रूजन तापमानाचे वारंवार समायोजन (रबरच्या प्रकारानुसार बहुतेकदा १२०°C–१६०°C च्या दरम्यान), ऑफलाइन मेकॅनिकल चाचणी किंवा सिम्युलेशन वापरून क्युरिंगच्या स्थितीवर लक्ष ठेवणे आणि सुधारित आसंजनासाठी रोलर कोअरवर अनुकूलित पूर्व-प्रक्रिया करणे यांचा समावेश होतो. सिम्युलेशन-आधारित प्रवाह विश्लेषण संभाव्य दोषांचा अंदाज घेण्यास मदत करते आणि उपकरणांमध्ये आगाऊ बदल करण्यास वाव देते, ज्यामुळे स्क्रॅपचे प्रमाण कमी होते आणि उत्पादनक्षमता वाढते.
कॅलेंडरिंग मोल्डिंग
कॅलेंडरिंगचा उपयोग सपाट किंवा शीट-आधारित कोटिंग्जसाठी आणि रोलरच्या पृष्ठभागांवर रुंद, एकसमान थर लावण्यासाठी केला जातो. कॅलेंडरिंग लाइनमध्ये, रबर कंपाऊंड गरम केलेल्या, सिंक्रोनाइझ्ड रोलर्सच्या मालिकेत दाबले जाते. या प्रक्रियेमुळे पातळ शीट्स किंवा पट्ट्या तयार होतात, ज्यांची जाडी अचूकपणे नियंत्रित केली जाऊ शकते (साधारणपणे ±०.०१ मिमी अचूकतेपर्यंत) आणि आवश्यक पृष्ठभागाच्या गुणधर्मांनुसार तयार केली जाऊ शकते.
त्याच्या सूक्ष्म अंतर समायोजन आणि प्रगत पृष्ठभाग फिनिशिंग पर्यायांमुळे कॅलेंडरिंग उत्कृष्ट थर गुणवत्ता देते. ॲप्लिकेशनच्या गरजेनुसार रबर कोटिंगचा पृष्ठभाग पॉलिश, टेक्स्चर किंवा एम्बॉस केला जाऊ शकतो. उदाहरणार्थ, पॉलिश केलेले रोल असलेले निप कॅलेंडर अत्यंत चमकदार, दोषरहित फिनिश देईल, जे प्रिंटिंग रोलर्ससाठी आदर्श आहे.
एक्सट्रूजनच्या तुलनेत, कॅलेंडरिंग हे रुंद, सपाट पृष्ठभागांसाठी आणि कापड किंवा कागद उद्योगातील रोलर्ससारख्या, जाडीमध्ये काटेकोर एकसमानता आवश्यक असलेल्या अनुप्रयोगांसाठी अधिक योग्य आहे. हे गुंतागुंतीच्या प्रोफाइल किंवा खोल खाचांसाठी आदर्श नाही, जिथे मोल्ड कास्टिंगला प्राधान्य दिले जाते. तथापि, प्रमाणित रोलर्सच्या मोठ्या प्रमाणातील उत्पादनासाठी किंवा झीज-प्रतिरोधक कोटिंग्जच्या लॅमिनेशनसाठी, कॅलेंडरिंग वेग, कमी खर्च आणि पुनरावर्तनीय सुसंगतता प्रदान करते.
मोल्ड कास्टिंग, एक्सट्रूजन आणि कॅलेंडरिंग या रबर कोटिंग तंत्रांपैकी निवड अंतिम भूमिती, कार्यक्षमतेच्या आवश्यकता आणि उत्पादन कार्यप्रवाहावर अवलंबून असते. प्रत्येक पद्धत रबर रोलर उत्पादन प्रक्रियेच्या टप्प्यांमध्ये विशिष्ट भूमिका बजावते, आणि उत्पादनाची सर्वोच्च गुणवत्ता व प्रक्रियेची कार्यक्षमता सुनिश्चित करण्यासाठी, तिला अनुरूप उत्पादन उपकरणे आणि पॅरामीटर्सच्या काळजीपूर्वक केलेल्या अनुकूलनाचा आधार असतो.
रबराचे व्हल्कनीकरण: प्रक्रिया आणि महत्त्व
रबर व्हल्कनायझेशन म्हणजे काय?
व्हल्कनायझेशन ही एक रासायनिक प्रक्रिया आहे जी कच्च्या रबराचे रूपांतर औद्योगिक वापरासाठी योग्य अशा अत्यंत लवचिक, टिकाऊ आणि उष्णता-प्रतिरोधक पदार्थात करते. व्हल्कनायझेशन दरम्यान, रबर मॅट्रिक्समधील प्रत्येक पॉलिमर साखळीमध्ये क्रॉस-लिंक्स तयार होतात. हे क्रॉस-लिंकिंग, जे सामान्यतः सल्फर टाकून साधले जाते, रबराच्या लांब रेणूंना "सल्फर ब्रिज" द्वारे जोडते, ज्यामुळे एक त्रिमितीय जाळीदार रचना तयार होते. परिणामी, रबराची लवचिकता, ताणशक्ती आणि पर्यावरणीय ताणाला प्रतिकार करण्याची क्षमता लक्षणीयरीत्या वाढते. व्हल्कनायझेशनमध्ये होणारे रासायनिक बदल—विशेषतः साखळ्यांमध्ये सहसंयुजी बंधांची निर्मिती—चिकटपणा कमी करतात, लवचिकता सुधारतात आणि औष्णिक व रासायनिक स्थिरता वाढवतात, जे औद्योगिक रबर रोलर्ससारख्या आव्हानात्मक उपयोगांसाठी अत्यंत महत्त्वाचे आहे.
रबराच्या व्हल्कनायझेशन प्रक्रियेच्या पद्धती
औद्योगिक वापरासाठी रबराच्या व्हल्कनायझेशन प्रक्रियेत सामान्यतः उष्ण व्हल्कनायझेशनचा वापर केला जातो. मजबूत आणि एकसमान रोलर्स तयार करण्यासाठी या तंत्रात तापमान, दाब आणि क्युरिंग वेळेवर अचूक नियंत्रण ठेवणे आवश्यक असते. एका सामान्य रबर रोलर उत्पादन प्लांटच्या सेटअपमध्ये, व्हल्कनायझेशन प्रेस ० ते २००°C पर्यंत तापमान आणि २०० psi पर्यंत दाब राखतात. प्रत्येक रबर कंपाऊंडसाठी वेळ आणि तापमानाचे प्रोफाइल प्रोग्राम केलेले असतात, ज्याचा थेट परिणाम क्रॉस-लिंक घनता, उत्पादनाची लवचिकता आणि संरचनात्मक टिकाऊपणावर होतो.
पारंपारिक सल्फर-आधारित क्युरिंग ही प्रमुख पद्धत आहे, ज्यामुळे नैसर्गिक किंवा कृत्रिम रबराच्या साखळ्यांमध्ये अनेक सल्फर पूल (पॉलिसल्फाइड क्रॉस-लिंक्स) तयार होतात. सिलिकॉन व्हल्कनायझेशन प्रणालीसारखे आधुनिक पर्याय, प्लॅटिनम उत्प्रेरक किंवा सेंद्रिय पेरॉक्साइडचा वापर करतात. सिलिकॉन प्रणाली सिलिकॉन रबरमध्ये क्रॉस-लिंकिंग साधतात, ज्यामुळे सिलोक्सेन (Si–O–Si) बंध तयार होतात आणि उच्च तापमान व रासायनिक दृष्ट्या आक्रमक वातावरणात वापर शक्य होतो. पेरॉक्साइड व्हल्कनायझेशनमुळे थेट कार्बन-कार्बन बंध तयार होतात, ज्यामुळे वारंवार गरम आणि थंड होण्याच्या चक्रांना सामोरे जाणाऱ्या रोलर्सना वाढीव औष्णिक आणि ऑक्सिडेटिव्ह स्थिरता मिळते.
यांत्रिक मजबुती आणि दीर्घायुष्यासाठी व्हल्कनायझेशन चक्रावर अचूक नियंत्रण ठेवणे अत्यंत महत्त्वाचे आहे. अपूर्ण क्युरिंग झालेल्या रोलर्समध्ये पुरेसे क्रॉस-लिंक्स नसतात, ज्यामुळे त्यांची लवचिकता कमी होते आणि झीज वाढते. ओव्हर-क्युरिंग किंवा अतिरिक्त फिलर लोडिंगमुळे पदार्थ ठिसूळ होऊ शकतो आणि त्याची लवचिकता कमी होऊ शकते.
रबरच्या क्युरिंग मोल्डमधील तापमान आणि थांबण्याचा वेळ यांसारख्या प्रक्रिया मापदंडांचा रोलरच्या कार्यक्षमतेवर थेट परिणाम होतो. रबर रोलर उत्पादन प्रक्रियेत सुसंगतता सुनिश्चित करण्यासाठी आणि लवचिकता, कणखरपणा, तसेच रासायनिक व औष्णिक ऱ्हासाला असलेला प्रतिकार यांसारखे महत्त्वपूर्ण गुणधर्म सर्वोत्तम करण्यासाठी, आता प्रगत रबर रोलर उत्पादन उपकरणांमध्ये स्वयंचलित तापमान आणि दाब नियंत्रणे समाविष्ट आहेत.
सुरक्षितता आणि पर्यावरणीय बाबी
व्हल्कनायझेशन प्रक्रियेतील सुरक्षितता ही तापमान आणि उत्सर्जनाच्या काटेकोर व्यवस्थापनावर केंद्रित असते. उच्च तापमान आणि क्रियाशील रसायने नियंत्रित न केल्यास कामगारांसाठी मोठे धोके निर्माण करतात. आधुनिक औद्योगिक पद्धतींमध्ये तापमान नियमन आणि उत्सर्जन पकडण्यासाठी स्वयंचलित प्रणालींचा वापर केला जातो. बाष्पशील सेंद्रिय संयुगे आणि सूक्ष्म कणांचे उत्सर्जन नियंत्रित करण्यासाठी प्रभावी वायुवीजनासोबत इलेक्ट्रोस्टॅटिक प्रेसिपिटेटर्सचा वापर केला जातो, ज्यामुळे व्हल्कनायझेशन दरम्यान निर्माण होणाऱ्या धोक्यांपासून कामाच्या ठिकाणी आणि पर्यावरणात होणारा धोका कमी होतो.
नवीन, अधिक पर्यावरणपूरक व्हल्कनायझेशन पद्धती ठोस फायदे देतात. पारंपरिक सल्फर व्हल्कनायझेशनच्या तुलनेत, सेंद्रिय पेरोक्साइड आणि पर्यायी क्युरेटिव्ह्जवर आधारित प्रणाली घातक उप-उत्पादनांचे, विशेषतः एन-नायट्रोसोअमाइन्सचे उत्सर्जन कमी करू शकतात. याव्यतिरिक्त, पुनर्वापरयोग्य आणि अंशतः जैवविघटनशील रबरांवरील संशोधन अशा पॉलिमरचा वापर करते, जे अधिक पुनर्प्राप्ती दर आणि लँडफिलवरील कमी परिणाम साधण्यास मदत करतात, ज्यामुळे शाश्वततेची उद्दिष्ट्ये आणि नियामक आवश्यकता पूर्ण होतात. अशा प्रगतीमुळे, योग्य प्रक्रिया नियंत्रणासह, औद्योगिक व्हल्कनायझेशनची सुरक्षितता आणि पर्यावरणीय प्रभाव दोन्ही वाढतात.

अंतिम रूप देणे, गुणवत्ता नियंत्रण आणि तपासणी
रबर रोलर उत्पादन प्रक्रियेमध्ये अचूक कार्यात्मक आणि कार्यक्षमतेच्या गरजा पूर्ण करण्यासाठी पृष्ठभाग परिष्करण (सरफेस फिनिशिंग) आवश्यक आहे. दंडगोलाकार अचूकता आणि गोलाकारपणा मिळवण्यासाठी ग्राइंडिंग ही प्राथमिक पद्धत वापरली जाते. क्यूबिक बोरॉन नायट्राइड (CBN) सारख्या प्रगत अपघर्षकांनी सुसज्ज असलेली सेंटरलेस ग्राइंडिंग मशीन्स, रोलर्सना अचूक आकार देण्यासाठी नियंत्रित दाब देतात. व्हीलचा वेग, फीड रेट आणि कटची खोली यांचे सूक्ष्म समायोजन हे सुनिश्चित करते की रोलरच्या पृष्ठभागाची खडबडपणा सामान्यतः Ra 0.2–1.2 µm च्या मर्यादेत राहील. ज्या रोलर्सना अत्यंत गुळगुळीत फिनिशची आवश्यकता असते, त्यांच्यासाठी बारीक अपघर्षक दगड किंवा फिल्म्स वापरून सुपरफिनिशिंग केल्याने पृष्ठभागाची खडबडपणा Ra 0.05 µm च्या खाली आणखी कमी होते, ज्यामुळे उच्च-गती अनुप्रयोगांना आधार मिळतो आणि रोलरचे आयुष्य वाढते.
रोलरच्या पृष्ठभागावरील सूक्ष्म दोष काढून टाकण्यासाठी आणि एकसमान, आरशासारखा चकचकीत पृष्ठभाग तयार करण्यासाठी ग्राइंडिंगनंतर पॉलिशिंग केले जाते. आधुनिक पॉलिशिंगमध्ये सीएनसी-नियंत्रित उपकरणांचा वापर केला जातो, ज्यामुळे महत्त्वाच्या औद्योगिक रोलर्ससाठी पुनरावृत्तीक्षमता आणि अचूकता शक्य होते. अपेक्षित गुळगुळीतपणा मिळवण्यासाठी अधिक बारीक अपघर्षक पॅड्सचा हळूहळू वापर करणे महत्त्वाचे आहे. वर्धित पॉलिशिंगमुळे केवळ उत्पादनाचा टिकाऊपणा वाढत नाही आणि घर्षण कमी होत नाही, तर त्याचा थेट परिणाम उत्पादनाच्या दीर्घकालीन गुणवत्तेवर आणि कार्यान्वयन विश्वासार्हतेवरही होतो. टेक्सचरिंग—नियंत्रित अपघर्षक किंवा लेझर-आधारित पद्धती वापरणारी एक प्रक्रिया—पृष्ठभागावर सूक्ष्म नक्षीकाम तयार करते. यामुळे पकड किंवा शाई हस्तांतरण यांसारखे गुणधर्म गरजेनुसार बदलता येतात, जे छपाई, प्लॅस्टिक आणि पॅकेजिंग यांसारख्या अनुप्रयोगांमध्ये अत्यंत महत्त्वाचे आहेत.
आयामी, पृष्ठभागीय आणि यांत्रिक निकषांचे पालन होत आहे की नाही हे तपासण्यासाठी, उत्पादन प्रक्रियेदरम्यान तपासणी केंद्रे ठिकठिकाणी उभारलेली असतात. सुरुवातीच्या तपासणीमध्ये व्यास, गोलाकारपणा आणि लांबीसाठी मायक्रोमीटर किंवा व्हर्नियर कॅलिपरसारख्या साधनांचा वापर करून भौतिक परिमाणांची पुष्टी केली जाते. उच्च उत्पादन क्षमतेच्या प्रकल्पांसाठी किंवा गुंतागुंतीच्या भूमितीसाठी, मशीन व्हिजन सिस्टीम पृष्ठभागावरील दोष आणि आयामी अचूकतेचे मूल्यांकन स्वयंचलित करतात, ज्यामुळे सुमारे ९८% दोष शोधण्याचा दर आणि ९५% पेक्षा जास्त दोष वर्गीकरणाची अचूकता मिळते. पृष्ठभागाचा खडबडीतपणा (Ra, Rz) मोजण्यासाठी प्रोफाइलमीटरद्वारे पृष्ठभागाच्या अखंडतेची तपासणी केली जाते. कंपोझिट रोलर्समधील छुपे दोष उघड करण्यासाठी, अल्ट्रासोनिक आणि डाय पेनिट्रंट तंत्रांसारख्या विनाशरहित चाचणी पद्धतींचाही वापर केला जातो.
पृष्ठभागाची कठोरता हा आणखी एक महत्त्वाचा तपासणी बिंदू आहे, जो आंतरराष्ट्रीय मानकांनुसार सामान्यतः शोर ए किंवा डी ड्युरोमीटरने मोजला जातो. इंडेंटेशन हार्डनेस चाचणी हे सुनिश्चित करते की प्रत्येक रोलरचे इलॅस्टोमेरिक गुणधर्म ॲप्लिकेशनच्या पकड, झीज किंवा लवचिकतेच्या गरजा पूर्ण करतात, आणि निकालांचे विश्लेषण करताना थांबण्याचा वेळ, बल आणि नमुना तयार करण्याच्या कठोर नियमांचे पालन केले जाते.
या प्रक्रियांमध्ये वापरल्या जाणाऱ्या अत्यावश्यक उपकरणांमध्ये मिक्सर्सचा समावेश होतो—जसे की टू-रोल मिल्स आणि इंटर्नल बॅनबरी मिक्सर्स—ज्यांचे काम कच्चा रबर आणि ॲडिटिव्ह्ज मिसळून एकसंध मिश्रण तयार करणे आहे. एक्सट्रूडर्स मिश्रित रबराला एकसमान आकार देतात, तर कॅलेंडरिंग मशीन्स रोलर कोअरवर अचूक थर लॅमिनेट करतात. क्युरिंग प्रेस—विशिष्ट रोलर भूमितीसाठी डिझाइन केलेले मोल्ड्स वापरून—रबराचे व्हल्कनायझेशन पूर्ण करण्यासाठी उष्णता आणि दाब देतात, ज्यामुळे क्रॉसलिंकिंगला अंतिम स्वरूप प्राप्त होते (रबर व्हल्कनायझेशनसाठी सामान्य तापमान आणि वेळेच्या शिफारसी मानक मार्गदर्शिकांमध्ये पहा). या सर्व टप्प्यांमध्ये, प्रोग्राम करण्यायोग्य नियंत्रणे आणि रिअल-टाइम मॉनिटरिंग आता प्रक्रियेची स्थिरता, अचूक टॉलरन्स नियंत्रण आणि उच्च पुनरुत्पादकता सुनिश्चित करतात, विशेषतः आधुनिक प्लांट सेटअपमध्ये.
उत्पादनाच्या प्रत्येक टप्प्यावर गुणवत्ता नियंत्रण अत्यंत महत्त्वाचे आहे. रोलर्स त्यांचे भौतिक आकारमान, पृष्ठभागाचे गुणधर्म आणि कार्यात्मक कामगिरी यांसाठी उत्पादक आणि व्यापक उद्योग मानके पूर्ण करतात की नाही, हे याद्वारे तपासले जाते. या सर्वांगीण दृष्टिकोनामध्ये नियमित तपासणी केंद्रे, अंशांकित उपकरणे आणि कठीणपणा, खडबडीतपणा व दोष शोधण्यासाठीच्या प्रमाणित पद्धतींचे पालन यांचा वापर केला जातो. कठोर गुणवत्ता नियंत्रण राखण्यात अयशस्वी झाल्यास वेळेआधीच बिघाड, कामगिरीत घट किंवा ग्राहकांच्या वैशिष्ट्यांचे पालन न होणे यांसारख्या समस्या उद्भवू शकतात. रोलर उत्पादनासाठी, विशेषतः हाय-स्पीड प्रिंटिंग आणि अचूक प्रक्रियेतील वाढत्या मागण्यांमुळे, मजबूत गुणवत्ता नियंत्रण हे ऐच्छिक नाही—रबर रोलर उत्पादन प्रक्रियेच्या प्रत्येक टप्प्यावर ही एक मुख्य आवश्यकता आहे.
रबर रोलर उत्पादन संयंत्र: उभारणी आणि इष्टतमीकरण
एका कार्यक्षम रबर रोलर उत्पादन प्लांटची रचना कच्च्या मालापासून ते तयार उत्पादनापर्यंत सामग्रीच्या अखंड प्रवाहावर केंद्रित असते. योग्य मांडणीची सुरुवात कंपाऊंडिंग, कोटिंग, मोल्डिंग आणि व्हल्कनायझेशन यांसारख्या प्रक्रियांच्या विश्लेषणाने होते, जेणेकरून वाहतुकीचे अंतर कमी करता येईल, अडथळे टाळता येतील आणि उत्पादनक्षमता वाढवता येईल. उत्पादन सिम्युलेशन किंवा पद्धतशीर मांडणी नियोजनाचा वापर करणाऱ्या कारखान्यांना ठोस फायदे दिसून येतात, ज्यात अंतर्गत लॉजिस्टिक्सच्या हालचाली कमी होणे आणि उत्पादनाचा प्रवाह अधिक सातत्यपूर्ण होणे यांचा समावेश आहे. उदाहरणार्थ, एखादा प्लांट आपल्या मांडणीची पुनर्रचना करून प्रमुख प्रक्रिया क्षेत्रांना एका रेषीय क्रमाने संरेखित करतो—म्हणजे कच्च्या मालाच्या साठवणुकीपासून ते कंपाऊंडिंग, प्रीफॉर्मिंग, रोलर बिल्डिंग, क्युरिंग, फिनिशिंग आणि तपासणीपर्यंत—त्यामुळे अनावश्यक हाताळणीचे टप्पे कमी होतात आणि जागेचा वापर सुधारतो.
प्लांटमधील सुव्यवस्थित कार्यप्रवाह झोनिंगवर अवलंबून असतो. कच्चा माल थेट मिक्सिंग उपकरणांमध्ये भरण्यासाठी कंपाऊंडिंग लाईन्स साठवणुकीजवळ ठेवलेल्या असतात. त्यानंतर कोटिंग किंवा बिल्डिंग झोन्स येतात, जिथे धातू किंवा कंपोझिट कोअरवर रबर लावले जाते. व्हल्कनायझेशन, मग ते सतत (कंटिन्युअस) असो किंवा बॅच पद्धतीद्वारे, मोल्डिंग लाईन्सच्या अगदी जवळ धोरणात्मकदृष्ट्या ठेवलेले असते. यामुळे हस्तांतरणाचा वेळ कमी होतो आणि व्हल्कनायझेशनपूर्वी प्री-क्युअर किंवा दूषित होण्याचा धोका कमी होतो.
उत्पादन उपकरणांची निवड ही प्रक्रियेची विश्वसनीयता आणि उत्पादनातील सुसंगततेसाठी अत्यंत महत्त्वाची आहे. हाय-शिअर इंटरनल मिक्सर्स, ओपन मिलर्स आणि बॅच-ऑफ सिस्टीम्स हे कंपाउंडिंगचा कणा आहेत. रबर कोटिंग प्रक्रियेसाठी, एक्सट्रूडर्स आणि कॅलेंडर्स नियंत्रित व एकसमान थर लावण्याची खात्री देतात. रबर उत्पादनातील मोल्ड कास्टिंगमध्ये, सानुकूलित क्युरिंग मोल्ड्ससोबत जोडलेल्या अचूक प्रेसचा (हायड्रॉलिक किंवा मेकॅनिकल) फायदा होतो, ज्यामुळे रोलरच्या परिमाणांवर अचूक नियंत्रण ठेवता येते. व्हल्कनायझेशन ऑटोक्लेव्ह किंवा प्रेसमध्ये केले जाते, जे रबर व्हल्कनायझेशनच्या लक्ष्यित तापमान आणि वेळेवर काळजीपूर्वक राखले जाते. उदाहरणार्थ, रबरचा प्रकार आणि जाडीनुसार, हे तापमान १४०°C ते १८०°C पर्यंत आणि काही मिनिटांपासून ते अनेक तासांपर्यंत असते.
रबराच्या व्हल्कनायझेशन प्रक्रियेमध्ये, इच्छित रासायनिक प्रक्रियेसाठी उपकरणे निर्दिष्ट करणे आवश्यक आहे. रबराच्या व्हल्कनायझेशन प्रक्रियेमध्ये, सामान्यतः सल्फर, त्वरक आणि सक्रियक यांसारख्या संयुक्त घटकांची उष्णता आणि दाबाखाली अभिक्रिया घडवून आणली जाते, ज्यामुळे क्रॉस-लिंक्ड संरचना तयार होतात, ज्या लवचिकता आणि टिकाऊपणा प्रदान करतात. रबर व्हल्कनायझेशनचे फायदे—वाढलेली यांत्रिक शक्ती आणि रसायने व घर्षणाला असलेला प्रतिकार—केवळ तेव्हाच मिळतात, जेव्हा संपूर्ण रोलर (त्याच्या कोअर-रबर इंटरफेससह) एकसमानपणे क्युअर होतो. दोष किंवा अपूर्ण क्युअर झालेले भाग टाळण्यासाठी मोल्डिंग उपकरणांनी काटेकोर, पुनरावृत्तीयोग्य तापमान नियंत्रण आणि समान दाब वितरण प्रदान करणे आवश्यक आहे.
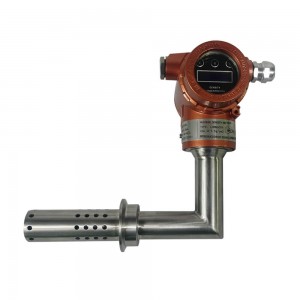
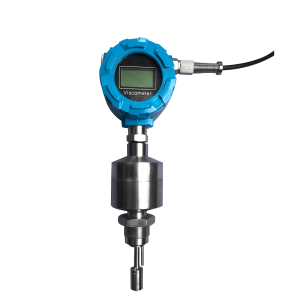
उत्पादन अनुकूलन हे सर्व टप्प्यांवरील प्रक्रिया एकात्मतेवर अवलंबून असते. मटेरियलच्या सुसंगततेवर रिअल-टाइममध्ये लक्ष ठेवण्यासाठी, लॉनमीटरचे इनलाइन डेन्सिटी मीटर्स आणि इनलाइन व्हिस्कोसिटी मीटर्स मिक्सिंगनंतर आणि कोटिंगच्या लगेच आधी व नंतर स्थापित केले जातात. ही उपकरणे सुनिश्चित करतात की रबर कंपाऊंड आणि लावलेले कोटिंग घनता आणि प्रवाहासाठीच्या लक्ष्यित पॅरामीटर्सशी जुळतात, ज्यामुळे रबर रोलर उत्पादन प्रक्रियेच्या सुरुवातीच्या टप्प्यातच मानकबाह्य उत्पादन टाळले जाते. या उपकरणांना एकात्मिक रोलर हँडलिंग सिस्टीम आणि रिअल-टाइम प्रक्रिया नियंत्रणासोबत जोडून, प्लांट्स कंपाऊंडिंगचे दर डाउनस्ट्रीम मोल्डिंग आणि व्हल्कनायझेशनसोबत सिंक्रोनाइझ करू शकतात, ज्यामुळे निष्क्रिय वेळ आणि वर्क-इन-प्रोसेस इन्व्हेंटरी कमी होते.
एक प्रातिनिधिक उदाहरण: एका उत्पादन लाइनमध्ये उच्च-क्षमतेचे नीडर्स, स्वयंचलित कोटिंग हेड्स, मॉड्यूलर क्युरिंग मोल्ड्ससह अचूक हायड्रॉलिक प्रेसेस आणि ट्रिगर पॉइंट्सवर लॉनमीटर इनलाइन घनता मापन उपकरणे एकत्रित केलेली आहेत. ही रचना उत्पादनाच्या टप्प्यांचा मागोवा घेणे, विचलनांचे लवकर निदान करणे आणि जलद दुरुस्ती करणे शक्य करते—जे मोठ्या प्रमाणातील उत्पादन आणि सर्व बॅचेसमध्ये एकसमान गुणवत्तेसाठी महत्त्वाचे आहे.
एका सर्वसमावेशक प्लांट सेटअपमध्ये भौतिक मांडणी, उपकरणांची वैशिष्ट्ये आणि प्रक्रिया देखरेखीचे अखंड एकीकरण यावर लक्ष केंद्रित केले जाते—विशेषतः व्हल्कनायझेशन आणि कोटिंगसारख्या महत्त्वाच्या टप्प्यांसाठी. याचा परिणाम म्हणजे एक अत्यंत प्रतिसादक्षम, कमीत कमी कचरा निर्माण करणारी उत्पादन प्रक्रिया, जी कच्च्या मिश्रणापासून ते अंतिम तपासणीपर्यंत, रबर रोलर उत्पादनाच्या सर्व टप्प्यांना आधार देते.






वारंवार विचारले जाणारे प्रश्न
रबर रोलरची उत्पादन प्रक्रिया काय आहे?
रबर रोलर निर्मिती प्रक्रियेची सुरुवात रोलर कोअरच्या तयारीने होते, जो सामान्यतः स्टील किंवा ॲल्युमिनियमपासून बनवलेला असतो आणि रबराचे मजबूत आसंजन (adhesion) होण्यासाठी त्याला स्वच्छ करून त्यावर प्रक्रिया केली जाते. त्यानंतर, रबर कंपाउंडिंगच्या टप्प्यात नैसर्गिक किंवा कृत्रिम इलास्टोमर्समध्ये कार्बन ब्लॅकसारखे फिलर्स, मजबुती देणारे घटक (reinforcing agents), सल्फरसारखी व्हल्कनायझेशन रसायने आणि प्रक्रिया सहाय्यक (processing aids) मिसळले जातात. या टप्प्यावर हाय-शिअर मिक्सर्स आणि टू-रोल मिल्स ही मानक उपकरणे असतात, जी एकसमान विखुरण (uniform dispersion) आणि आवश्यक रिओलॉजिकल गुणधर्म (rheological properties) सुनिश्चित करतात. त्यानंतर, या कंपाउंड केलेल्या रबराला कॅलेंडरिंगद्वारे अचूक जाडीच्या शीटमध्ये आकार दिला जातो किंवा मोल्डिंग चार्ज म्हणून तयार केले जाते.
कोअरवर रबर लावण्यासाठी मोल्डिंग किंवा कोटिंग तंत्रांचा वापर केला जातो. मोल्ड कास्टिंगमध्ये मॅन्युअल ले-अप, कॉम्प्रेशन किंवा इंजेक्शन मोल्डिंग पद्धतींचा समावेश असू शकतो. रबर लावलेला कोअर एका विशिष्ट साच्यात घातला जातो. त्यानंतर या रचनेवर व्हल्कनायझेशन प्रक्रिया केली जाते—म्हणजेच योग्य तापमान आणि दाबावर नियंत्रित उष्णता देणे—ज्यामध्ये क्युअर होण्याचा वेळ आणि तापमान रबराची रासायनिक रचना आणि रोलरच्या आकारमानानुसार निवडले जाते. या टप्प्यामुळे क्रॉस-लिंकिंग घडून येते, ज्यामुळे लवचिकता, टिकाऊपणा आणि रासायनिक प्रतिकारशक्ती यांसारखे कार्यक्षमतेचे गुणधर्म प्राप्त होतात. व्हल्कनायझेशननंतर, ग्राइंडिंग, पॉलिशिंग आणि काहीवेळा पृष्ठभागावर टेक्स्चरिंग करून रोलर्सना अंतिम स्वरूप दिले जाते. अंतिम टप्पा म्हणजे कठोर गुणवत्ता नियंत्रण, ज्यामध्ये जाडी आणि पृष्ठभागाच्या एकसमानतेची नॉन-डिस्ट्रक्टिव्ह चाचणी समाविष्ट असू शकते.
रबर रोलर निर्मितीचा कारखाना कसा चालतो?
रबर रोलर उत्पादन कारखाना कार्यक्षमता आणि सुरक्षिततेसाठी अनुक्रमिक उत्पादन टप्पे आणि कार्यप्रवाह अनुकूलनाच्या आधारावर आयोजित केला जातो. इलास्टोमर्स, फिलर्स आणि अॅडिटिव्ह्ज सहज उपलब्ध होतील अशा प्रकारे कच्च्या मालाची हाताळणी केली जाते. समर्पित मिश्रण क्षेत्रांमध्ये टू-रोल मिल्स आणि उच्च-सुस्पष्टता कॅलेंडर्स असतात, जे सातत्यपूर्ण कंपाऊंडिंग आणि शीट निर्मितीसाठी महत्त्वपूर्ण आहेत. मोल्डिंग विभागांमध्ये सिलिकॉन किंवा धातूचे मोल्ड्स, कॉम्प्रेशन किंवा इंजेक्शन प्रेस आणि थर्मल क्युरिंग ओव्हन्स यांचा समावेश असतो. व्हल्कनायझेशन दरम्यान अचूक तापमान नियंत्रण हे केंद्रस्थानी असते, आणि क्युरिंग ओव्हन्स समान उष्णता वितरणासाठी डिझाइन केलेले असतात. फिनिशिंग स्टेशन्समध्ये आकारमान आणि पृष्ठभागाच्या गुणवत्तेच्या आवश्यकता पूर्ण करण्यासाठी ग्राइंडर्स आणि पॉलिशर्स बसवलेले असतात. इनलाइन गुणवत्ता तपासणी केंद्रांमध्ये सतत तपासणीसाठी सेन्सर्सचा वापर केला जातो. धूळ काढणे आणि धूर व्यवस्थापनासाठीची उपकरणे संपूर्ण उत्पादनादरम्यान सुरक्षितता आणि उत्पादनाची स्वच्छता राखतात.
रबर रोलर्सच्या संदर्भात मोल्ड कास्टिंग म्हणजे काय?
मोल्ड कास्टिंगमध्ये, तयार रोलर कोअर असलेल्या एका मजबूत मोल्डने बनवलेल्या पोकळीत न पिकलेला किंवा अर्धवट पिकलेला रबर टाकला जातो. कॉम्प्रेशन आणि इंजेक्शन मोल्ड कास्टिंग या प्रमुख पद्धती आहेत. कॉम्प्रेशन मोल्डिंगमध्ये, रबराचा पूर्वनिश्चित मापाचा साठा मोल्डमध्ये ठेवला जातो, नंतर तो बंद केला जातो आणि उष्णता व दाब देऊन त्या मिश्रणाला कोअरच्या अचूक आकारात आणले जाते. इंजेक्शन मोल्डिंगमुळे गुंतागुंतीच्या किंवा मोठ्या प्रमाणातील रोलर्ससाठी मोल्ड अचूकपणे आणि उच्च वेगाने भरता येतात. या प्रक्रियेमुळे अंतिम कोटिंगचा आकार नियंत्रित राहतो आणि रबर व कोअर यांच्यातील इंटरफेसमध्ये जास्तीत जास्त बाँडची मजबुती साधली जाते. मोल्डची रचना अत्यंत महत्त्वाची असते: दोष कमी करण्यासाठी आणि एकसमान व्हल्कनायझेशन सुनिश्चित करण्यासाठी व्हेंटिंग आणि सातत्यपूर्ण उष्णता हस्तांतरण यांसारखी वैशिष्ट्ये तयार केली जातात.
रबर रोलर उत्पादनात क्युरिंग मोल्ड्सची भूमिका काय असते?
व्हल्कनायझेशन प्रक्रियेदरम्यान रोलरचा निर्दिष्ट आकार टिकवून ठेवण्यासाठी क्युरिंग मोल्ड्सचा उपयोग होतो. हे मोल्ड्स रबर-कोटेड कोअरभोवती घट्ट बसतात, अंतर्गत दाब सहन करतात आणि रबरमध्ये क्रॉस-लिंकिंग घडवून आणण्यासाठी एकसमान उष्णता देतात. क्युरिंग मोल्ड्सशिवाय, उष्णता देताना रबरचा विस्तार किंवा आकार बिघडू शकतो, ज्यामुळे तयार झालेल्या रोलर्समध्ये दोष निर्माण होतात. आधुनिक क्युरिंग मोल्ड्स जलद औष्णिक संतुलन, अभिक्रिया वायूंचे योग्य वहन आणि स्वच्छतेची सुलभता यांसाठी अनुकूलित केलेले असतात, ज्यामुळे दूषितीकरण टाळण्यास मदत होते आणि कॉइलच्या पुनरावृत्तीची गुणवत्ता सुनिश्चित होते.
रबराचे व्हल्कनायझेशन म्हणजे काय आणि ते महत्त्वाचे का आहे?
रबराचे व्हल्कनायझेशन ही एक रासायनिक प्रक्रिया आहे, ज्यामध्ये क्युरिंग एजंट, विशेषतः सल्फर, उच्च तापमानावर असंतृप्त पॉलिमर साखळ्यांशी अभिक्रिया करतात. यामुळे साखळ्यांमध्ये सहसंयुजी बंध तयार होतात, ज्यामुळे रबर मऊ, तन्य अवस्थेतून लवचिक, स्थितिस्थापक आणि उष्णता-प्रतिरोधक पदार्थात रूपांतरित होतो. व्हल्कनायझेशन अत्यंत मूलभूत आहे, कारण ते रोलरचे अंतिम यांत्रिक आणि औष्णिक गुणधर्म, जसे की ताणशक्ती आणि द्रावक, घर्षण व विरूपणास असलेला प्रतिकार, निश्चित करते. औद्योगिक वातावरणात, रोलर्स सततच्या कार्याला आणि तीव्र रसायने किंवा यांत्रिक ताणाला तोंड देऊ शकतील याची खात्री करण्यासाठी हे गुणधर्म महत्त्वपूर्ण आहेत.
रबर कोटिंग प्रक्रिया उत्पादनाच्या गुणवत्तेवर कसा परिणाम करते?
रबर कोटिंग प्रक्रिया—मग ती मोल्ड कास्टिंग, एक्सट्रूजन किंवा कॅलेंडरिंगद्वारे असो—पृष्ठभागाचा गुळगुळीतपणा, जाडीतील अचूकता आणि कोअरसोबतची बंधशक्ती यांसारख्या महत्त्वाच्या गुणवत्ता वैशिष्ट्यांवर थेट परिणाम करते. कोटिंग दरम्यान अपुरे नियंत्रण असल्यास जाडीत तफावत, पोकळ्या किंवा कमकुवत आसंजन निर्माण होऊ शकते, ज्यामुळे रोलरची कार्यक्षमता कमी होते. थरांमध्ये एकसमानता सुनिश्चित करण्यासाठी, कारखान्यांमध्ये उच्च-अचूक कॅलेंडर आणि अनुकूलित मोल्ड्स वापरले जातात. इनलाइन जाडी सेन्सर्स आणि विश्लेषण प्रणाली विचलने लवकर ओळखतात, ज्यामुळे निकृष्ट दर्जाची उत्पादने पुढील टप्प्यांपर्यंत पोहोचण्याचा धोका कमी होतो. उदाहरणार्थ, कोटिंगच्या जाडीतील तफावतीत थोडी जरी वाढ झाली, तरी त्यामुळे झीज वेगाने होऊ शकते आणि मशीनच्या कार्यक्षमतेवर नकारात्मक परिणाम होऊ शकतो.
रबर रोलर्सच्या व्हल्कनायझेशनची प्रक्रिया काय आहे?
रबर रोलर्सच्या व्हल्कनायझेशनमध्ये, रबर-कोटेड कोअरला क्युरिंग मोल्ड किंवा ओव्हनमध्ये अत्यंत नियंत्रित परिस्थितीत गरम केले जाते. सर्वात सामान्य पद्धतीमध्ये क्रॉस-लिंक एजंट म्हणून सल्फरचा वापर केला जातो, जो उष्णता (साधारणपणे १४०-१८०°C) आणि दाब (काही MPa पर्यंत) यांच्या प्रभावाखाली अभिक्रिया करतो. संपूर्ण क्रॉस-लिंकिंग सुनिश्चित करण्यासाठी, रबरचा प्रकार आणि रोलरच्या आकारमानानुसार कालावधी बदलतो, जो अनेकदा ३० मिनिटांपासून ते काही तासांपर्यंत असतो. क्युरिंग मोल्डमुळे रोलरचे विरूपण टाळले जाते, तर थर्मल सायकलिंग आणि नियंत्रित रॅम्प-अप दरांमुळे रोलरच्या संपूर्ण क्रॉस-सेक्शनमध्ये क्युरिंग झालेल्या संरचनेची एकसमानता सुनिश्चित होते. प्रक्रिया पूर्ण झाल्यावर, रोलर थंड केला जातो, मोल्डमधून बाहेर काढला जातो आणि ग्राइंडिंग व पॉलिशिंगसारख्या पोस्ट-क्युरिंग प्रक्रियांसाठी पाठवला जातो. या टप्प्यामुळे औद्योगिक वापरासाठी आवश्यक असलेली लवचिकता, स्थितिस्थापकता आणि रासायनिक प्रतिकारशक्ती टिकून राहते.
पोस्ट करण्याची वेळ: १९-डिसेंबर-२०२५


